
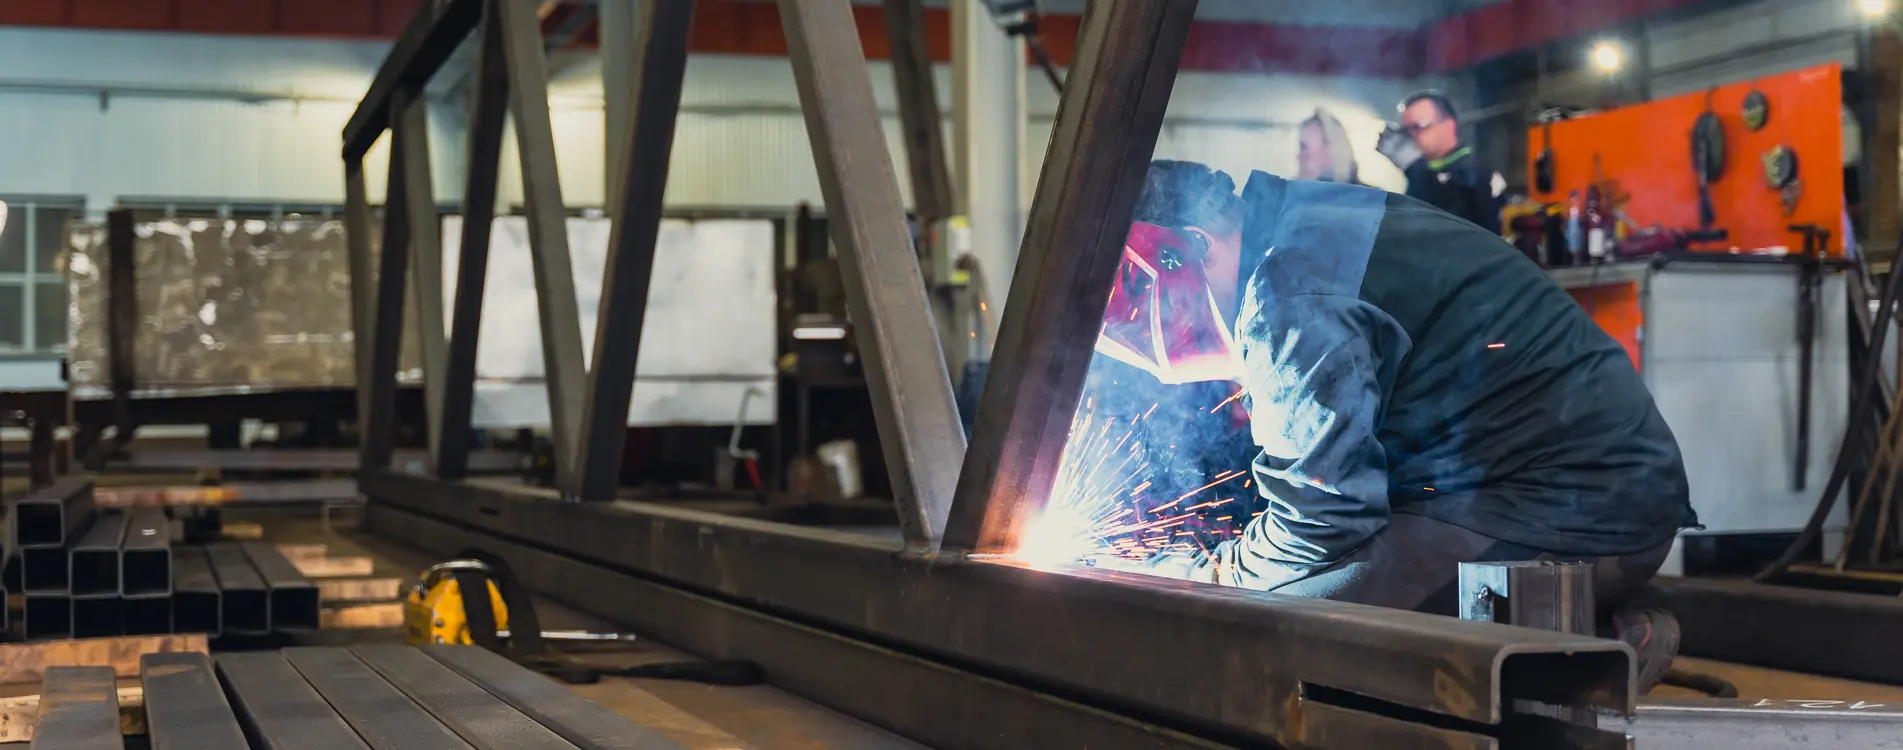

Резцофф · завод металлоконструкций · Шуя
Изготовление металлоконструкций
Изготовление металлоконструкций ведём на своём заводе в Шуе по чертежам КМ и КМД: колонны, балки, фермы, связи, площадки обслуживания. Цена от 35 000 ₽ за тонну без НДС, металл и работа входят. Расчёт по вашим чертежам отдаём за один рабочий день.
Завод работает с 2013 года, цеха занимают 8 500 м², в месяц выходит до 1 500 т конструкций. Ниже разобрано, что берём в работу, чем подтверждаем качество и из чего складывается цена за тонну.
-
35 000₽ за тонну конструкций
-
до 50тонн в сутки на тяжёлых конструкциях
-
до 1 500тонн в месяц обычный объём
-
1 рабочий деньна расчёт по чертежам
Что изготавливаем по чертежам КМ
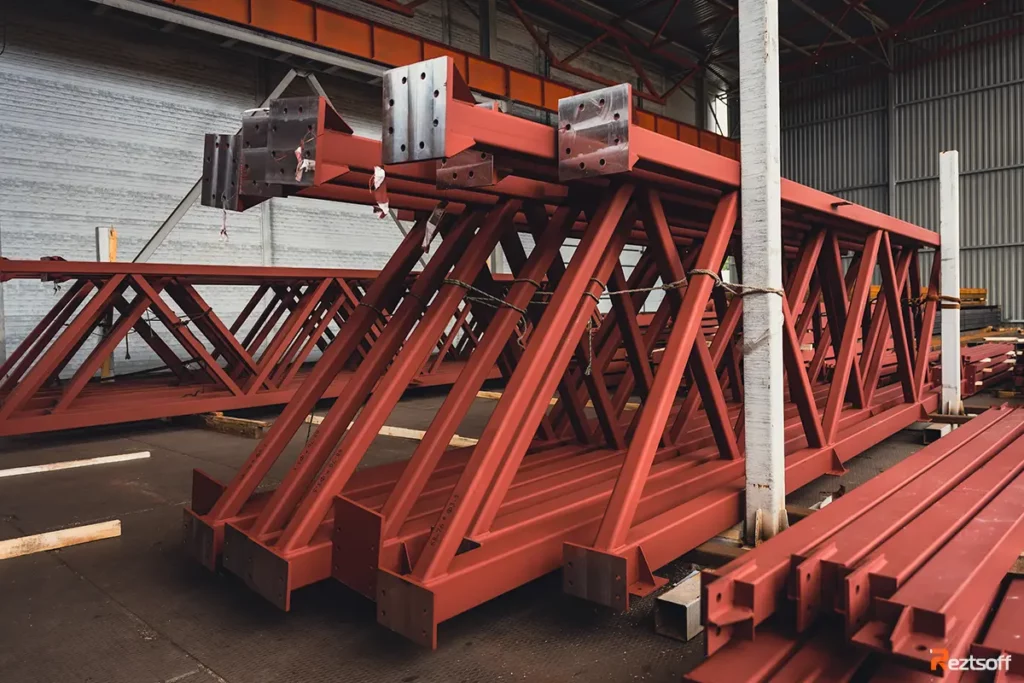
По чертежам КМ завод берёт в работу каркас здания, площадки обслуживания и эстакады. Колонны делаем сплошностенчатые и составные, балки сварные двутавровые, горячекатаные и подкрановые. Номенклатура разбита на шесть групп: они в карточках ниже.
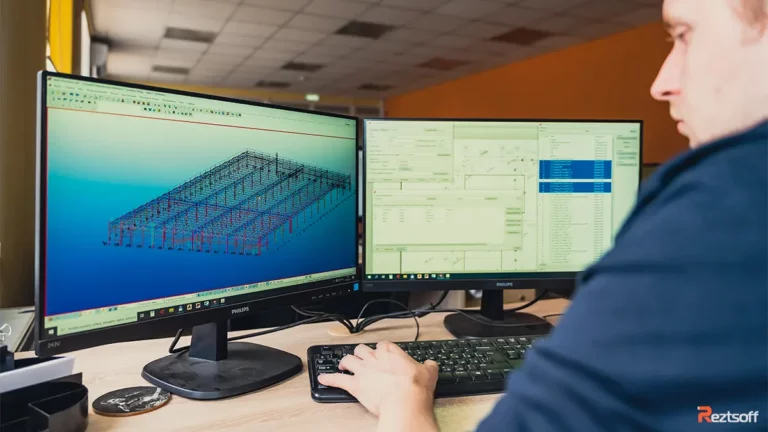
КМ и КМД различаются назначением. В КМ заданы схема, профили, усилия и узлы, в КМД каждый отправочный элемент разложен на детали с отверстиями, фасками и катетом шва. Работаем по комплекту заказчика или выпускаем КМД сами в Tekla Structures: трёхмерная модель, узлы, ведомости деталей, маркировка.
Отправочный элемент собираем такого габарита, чтобы он ушёл на объект тралом или в полувагоне без перегруза по весу. Маркировку наносим по КМД, чтобы монтажники нашли деталь на площадке без пересортицы.
-
Каркасы зданий и покрытий
-
Балки сварные, горячекатаные, подкрановые
-
Фермы, связи и прогоны
-
Площадки обслуживания, лестницы, ограждения
-
Опорные рамы под оборудование
-
Закладные детали и анкерные группы
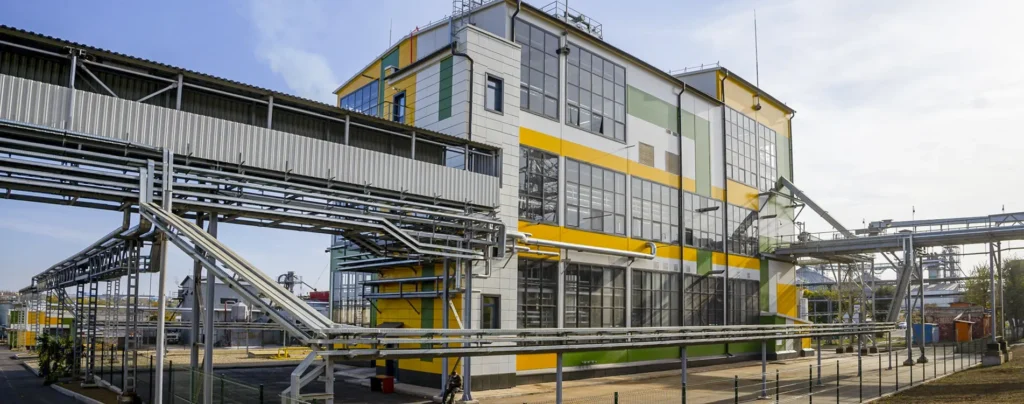
Один из таких объектов: цех экстракции маслозавода АО «Орёлмасло», 400 т металлоконструкций, работы 2019–2020 годов.
Завод в Шуе: мощности, цеха и люди
-
 8 500м² цехов завода в Шуе
-
 больше 100человек в производстве
-
 до 2 000тонн в месяц на пике загрузки
-
 50объектов построено с 2013 года
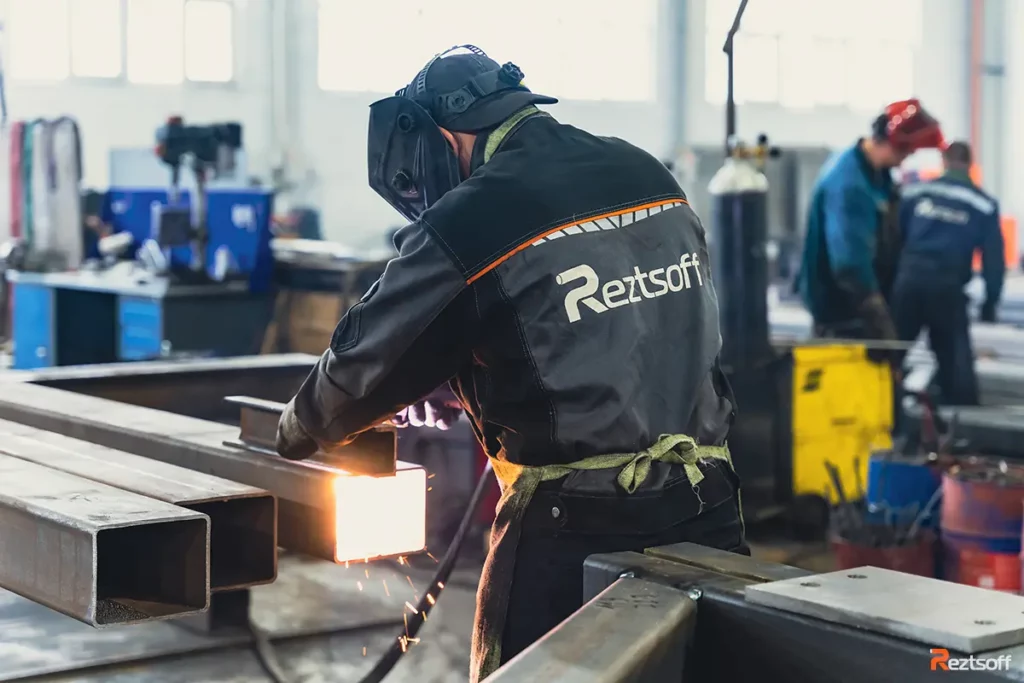
Конструкции выпускает завод металлоконструкций в Шуе: работает с 2013 года, цеха 8 500 м², в производстве больше 100 человек. Цеха разбиты на четыре участка: заготовительный, сборочно-сварочный, участок сварной балки и окрасочный.
Обычный объём завода: до 1 500 т в месяц. Средний темп держится на 1000–1100 т, пик доходит до 2000 т, а на тяжёлых конструкциях суточная выработка доходит до 50 т.
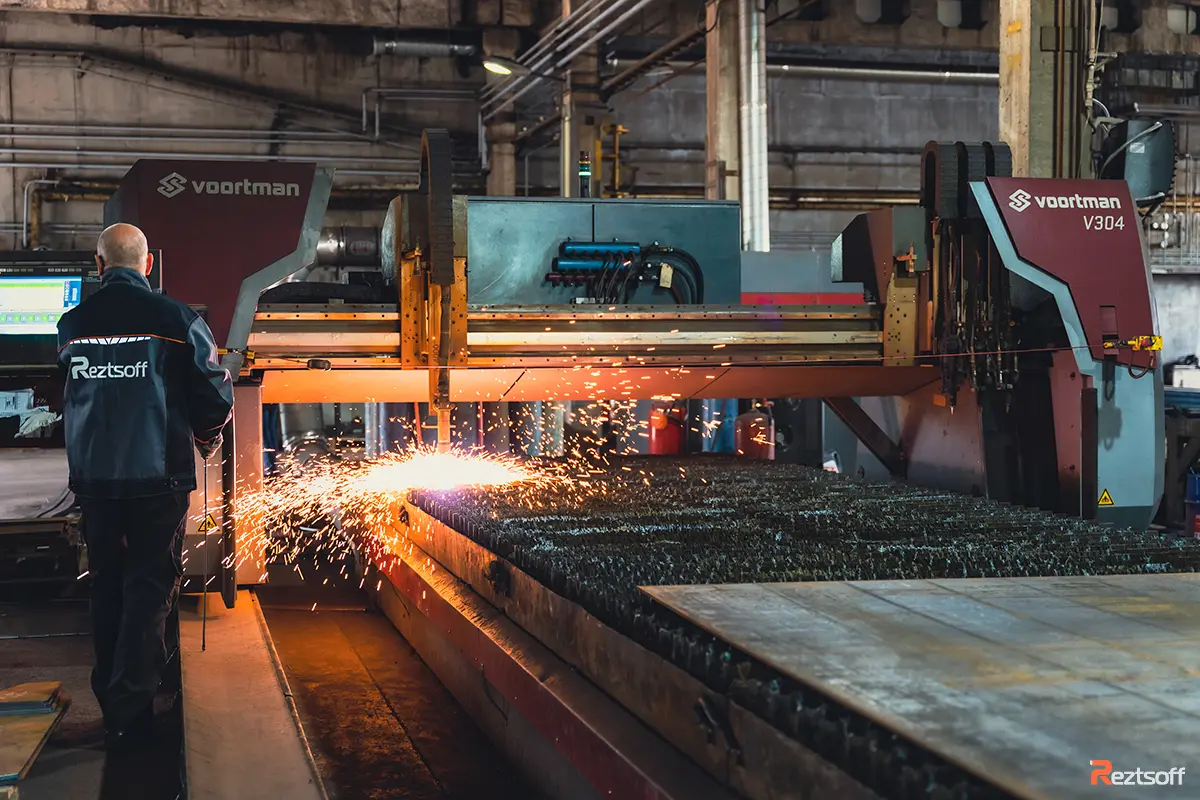
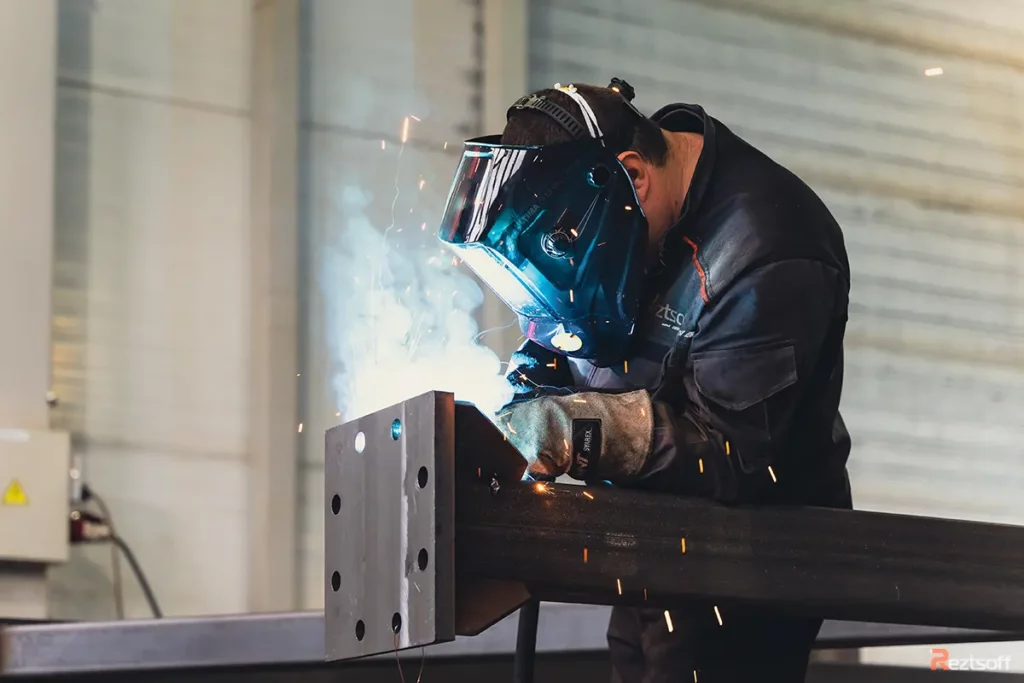
Заготовительный участок открывает цепочку. Детали режут и сверлят на станках с ЧПУ. Без готовой детали сборочно-сварочному участку нечего варить. Там узлы собирают и варят, а на нестандартных узлах и подварке работает ручная сварка. Балки варят на отдельном участке, где стоит линия сварной балки. Замыкает цепочку окрасочный участок, оттуда изделие уходит на отгрузку. Разбор каждого участка с операциями и контролем читайте здесь: как устроен цех.

Что уже построили: объекты и тоннаж
Завод построил 50 объектов, по части из них в карточках открыт тоннаж и годы. Изготовление на заводе подтверждают «Гусар», «Дипос», Сокольский ЦБК и Тольяттинский комбинат; у Орёлмасло и «Содружества» роль другая: генеральный подряд, тоннаж в карточках дан по объекту.
-
 2 400 т
Цех стального фасонного литья завода «Гусар»
2016–2017
-
 3 010 т
Верхневолжский СМЦ компании «Дипос»
-
 2 513 т
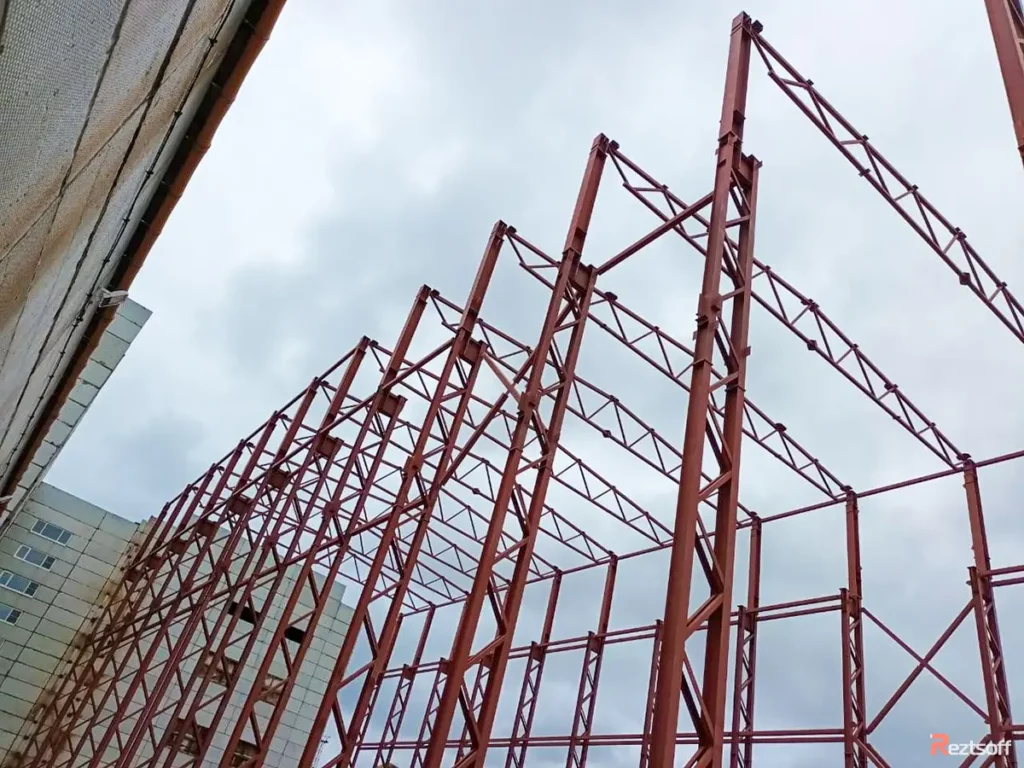
Склады временного хранения АО «Сокольский ЦБК»
дробеструйная обработка и грунт ГФ-021 80 мкм
-
 1 465 т
Тольяттинский комбинат пищевых продуктов
-
 400 т
Цех экстракции маслозавода АО «Орёлмасло»
2019–2020
-
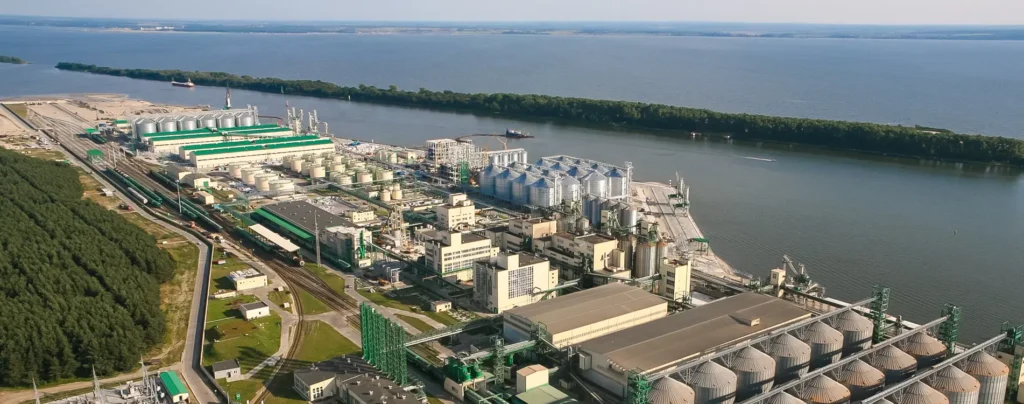 1 394 т
Завод соевого белкового концентрата ГК «Содружество»
2020
Тоннаж в карточках относится к металлоконструкциям, технологическое оборудование считаем отдельно. У «Содружества» рядом стоят 1 737 т оборудования, эти тонны в металл не входят.
Тоннаж показывает масштаб, о сложности он молчит. Три тысячи тонн каркаса и четыреста тонн цеха экстракции требуют разного количества узлов на тонну, разной оснастки и разной контрольной сборки.
Завод в Шуе работает с 2013 года. Компания начала работы в 2004-м. В сетке выше только то, что изготовил завод. Монтаж металлоконструкций компания вела и до Шуи: завод ДСП ООО «ЭГГЕР Древпродукт», 200 т, 2006–2008. Там мы только монтировали.
Полный список с тоннажем и годами лежит в разделе все объекты с тоннажем.
Что проверить у завода до договора
До договора у завода проверяют пять вещей: КМД, аттестацию сварки, свою лабораторию, покрытие и график поставки. Начните с первого пункта, остальные уточняются по ходу разговора.
- КМД и контрольная сборка. Спросите, кто выпускает деталировку и делают ли контрольную сборку сложных отправочных элементов. Если КМД отдают на сторону, срок и качество зависят от подрядчика.
- Аттестация НАКС. Сварщики аттестованы, технологии и оборудование тоже; документы лежат на странице допусков. Без аттестации шов варить можно, а предъявлять его заказчику нельзя.
- Своя лаборатория неразрушающего контроля. Свидетельство ЛНК № 058А0592 выдано на завод, лаборатория работает в его составе. Приходящий дефектоскопист означает очередь и ожидание протокола.
- Покрытие с протоколом. Толщину проверяют по ГОСТ 31993-2024, адгезию по ГОСТ 15140-78, в акте стоят цифры, слово «покрашено» документом не считается. Адгезию проверяют до отгрузки, на объекте её уже не переделать.
- График поставки по фазам. Спросите, на какие фазы разобьют заказ и что отгрузят первым. Фаза от 40 т, стадия 5–40 т, старт через 3–5 дней после согласования. Разбивка нужна заказчику: по ней видно, какая партия когда приедет и сколько тонн принимать за раз.
Дальше разбираем сам процесс: что происходит с металлом от КМД до отгрузки.
Шесть этапов изготовления металлоконструкций: от КМД до отгрузки
Работа идёт в шесть этапов, и следующий начинаем после приёмки предыдущего. Так переделка всплывает на своём этапе, до монтажа.
-
01
Моделирование и КМД
Разработка чертежей КМД в Tekla Structures, узлы, ведомости деталей, маркировка. Модель проверяем на коллизии до выпуска деталировки.
-
02
Планирование раскроя
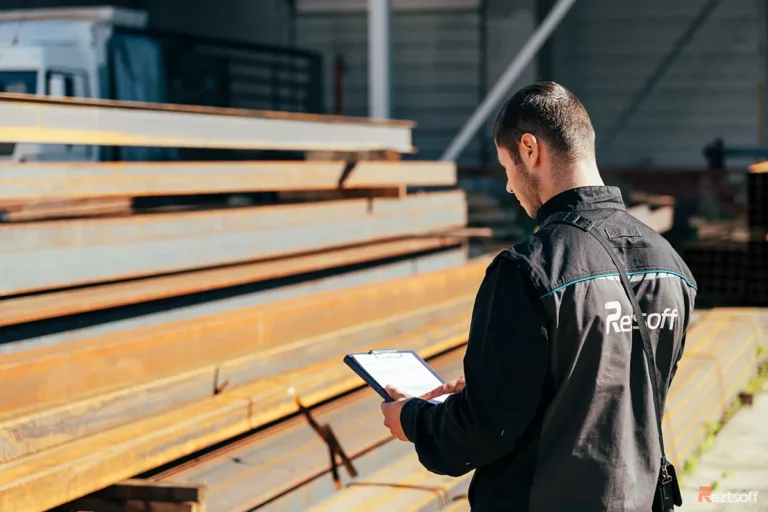
Прокат заказываем под ведомость деталей, обрезки считаем заранее. Ошибка в раскрое тянет за собой новую закупку и сдвиг сроков.
-
03
Резка и заготовка
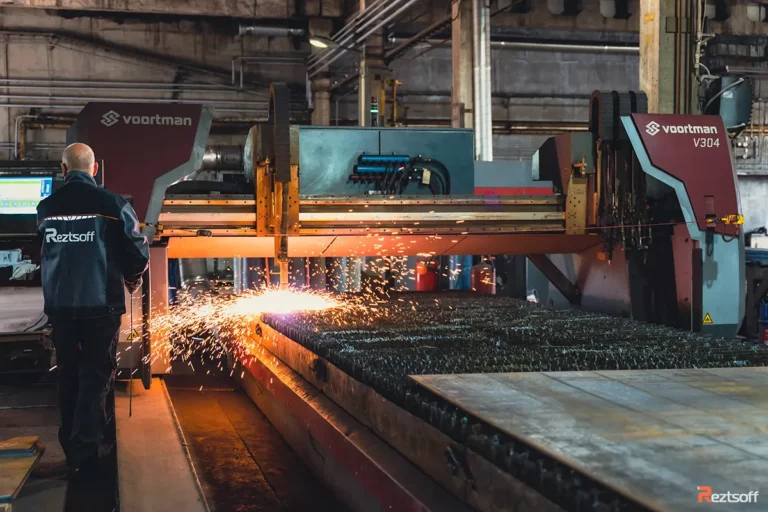
Резка в размер, разделка кромок под сварку, сверление отверстий по КМД. Кромки под сварку готовим механически, чтобы не жечь структуру металла.
-
04
Сборка и сварка
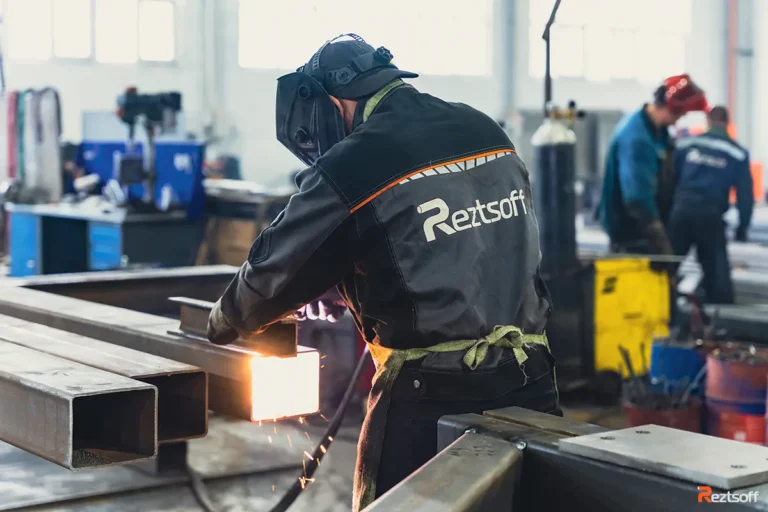
Сборка отправочных элементов, для сложных узлов контрольная сборка. Сварщик варит по технологической карте, режимы не подбирает на глаз.
-
05
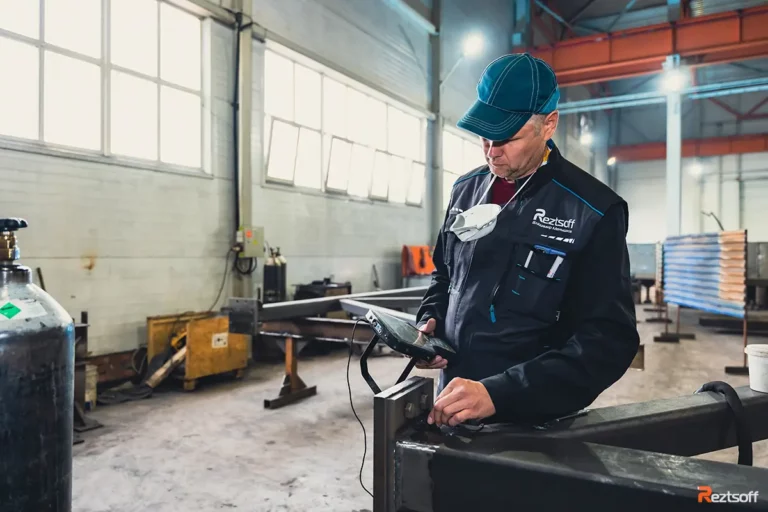
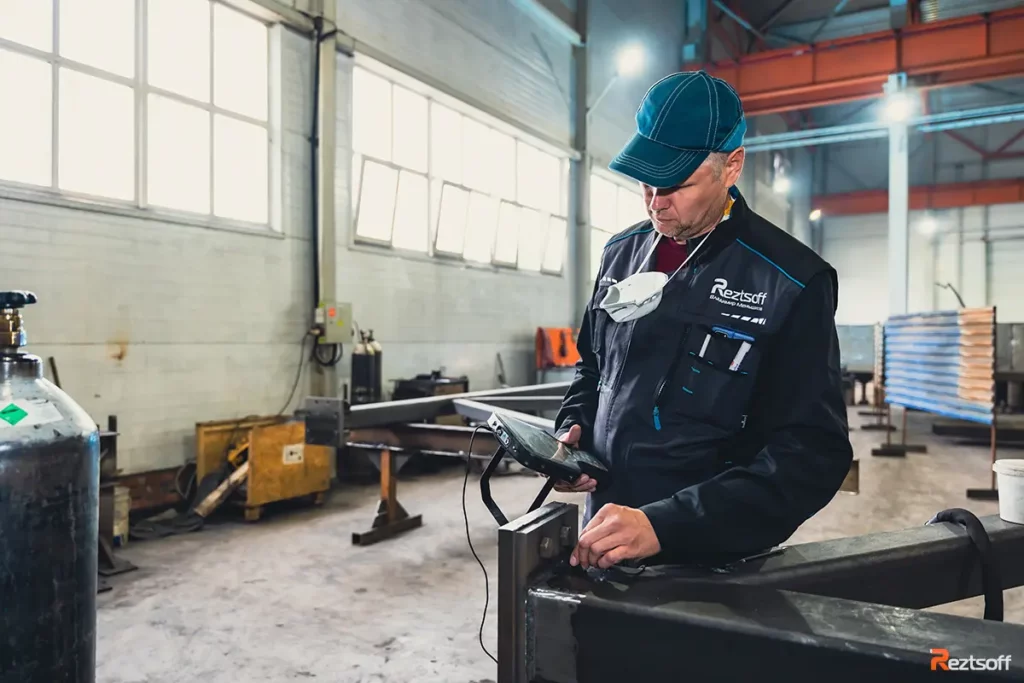
Контроль качества
Визуальный и измерительный контроль, УЗК и радиография по проекту. Швы с недопустимыми дефектами вырубаем и варим заново.
-
06
Обработка, покрытие и отгрузка
Дробеструй, грунт, окраска, маркировка, упаковка в транспортные пакеты. Пакеты формируем под очерёдность монтажа.
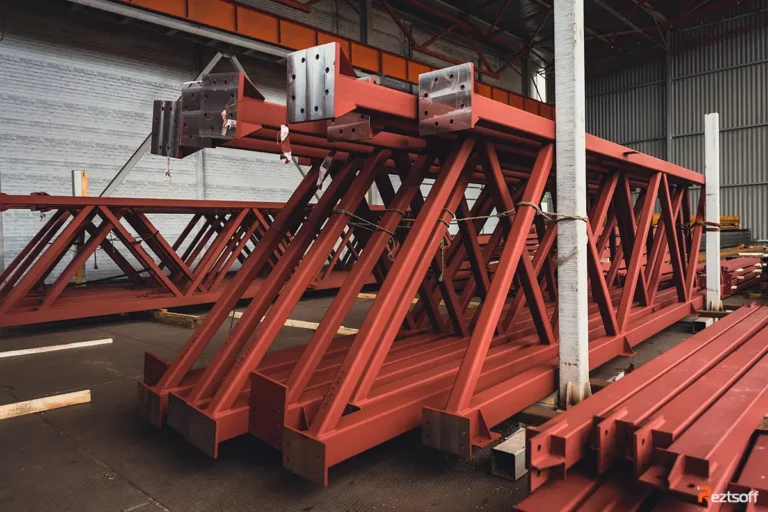
Разделка кромок и катет шва заданы в КМД, поэтому заготовка и сварка идут по одному документу. Отступление от КМД согласуем с проектировщиком до сварки, после это уже переделка.
Контрольная сборка отвечает на главный вопрос монтажа: сойдутся ли отверстия и оси на площадке. Узел, который не собрался в цеху, на объекте тем более не соберётся.
Оборудование: чем режем, сверлим и варим
Режем лентами, плазмой, газом и лазером, сверлим на ЧПУ-центре, варим полуавтоматами и на линии двутавра. Изготовление металлоконструкций идёт на четырёх участках: заготовка, сборка и сварка, линия сварной балки, подготовка поверхности и окраска. Профиль пилят ленты, лист режут плазма, газ и лазер, трубу режет лазер.
Листайте таблицу
| Участок | Оборудование | Что делает | Предел |
|---|---|---|---|
| Заготовка | Karmetal KMT 700 KDG | ленточнопильная резка профиля | профиль до 720 мм, ширина до 1 020 мм, поворот +60°/−45°, толщина до 50 мм |
| Заготовка | BOMAR | ленточнопильная резка профиля | профиль до 720 мм, угол от 10° до 90° |
| Заготовка | Voortman VB 1550 | ленточнопильная резка с ЧПУ | профиль до 600 мм, ширина до 1 500 мм, лента 10 400 мм |
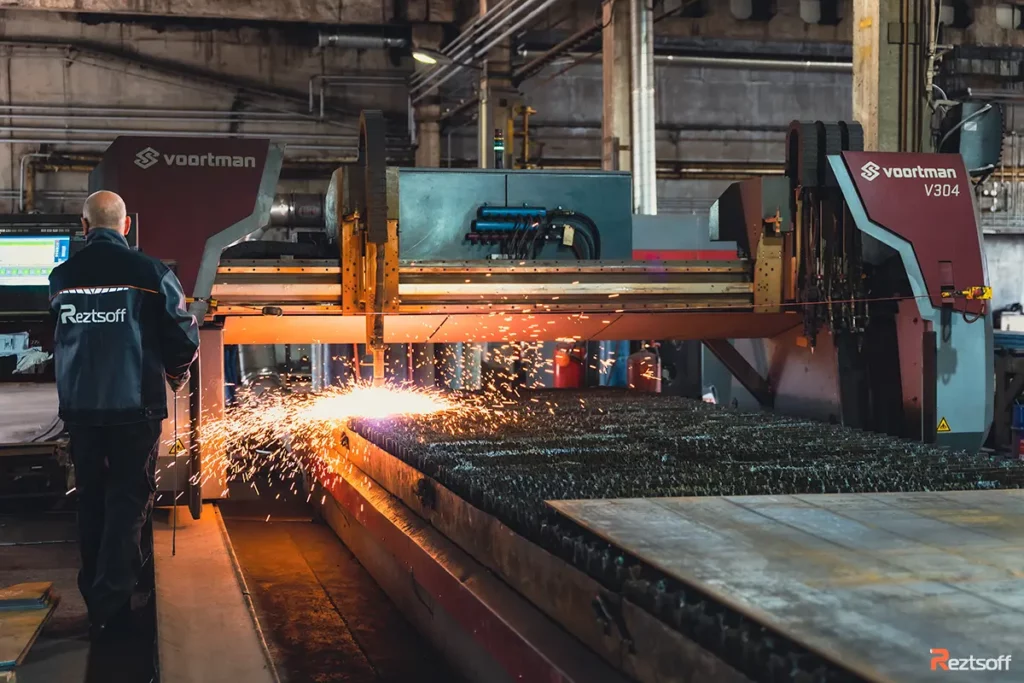
| Заготовка | Voortman V304 | плазменная и газовая резка с ЧПУ | стол 2 000×12 000 мм, плазма до 40 мм, газ до 200 мм, три резака |
| Заготовка | CNCSG300 | плазменная резка с ЧПУ | стол 2 000×12 000 мм, один плазменный резак |
| Заготовка | Hans Laser G25025BL | лазерная резка листа | 25 000×3 000 мм, точность ±0,1 мм, скорость до 80 м/мин |
| Заготовка | LX Laser 12030X | лазерная резка трубы | труба до 12 300 мм, сечение 350×350 мм, четыре вращателя |
| Заготовка | Voortman V600 | сверление с ЧПУ | профиль до 1 050 мм, сверло до 40 мм, точность 0,1 мм |
| Заготовка | DAVI MCB 3037 | четырёхвалковая гибка | ширина до 3 100 мм, толщина до 25 мм |
| Заготовка | ТФС-4М | торцефрезерование | стол 1 600×2 200 мм |
| Сборка и сварка | DIGIWAVE III 520, Phoenix 355/551 Progress puls, KRAFT MIG REM 400, Профи MIG 250 | сварка узлов | длина конструкций до 36 м, масса отправочного элемента до 10 т |
| Сварная балка | VOORTMAN NBL EB 1200/800 | сборка и сварка двутавра | стенка 160–1 200 мм, полка до 800 мм, толщина 6–25 мм, проволока 2–4 мм, стол 14/8 м |
| Покрытие | QAT6912 | дробемётная очистка проходного типа | портал 2 500×700 мм, листы до 1 500 мм, профили до 1 000 мм |
| Покрытие | ASpro и SPT 1050L | окраска безвоздушным нанесением | краска доходит в углы и за швы |
Лазер на столе 25 000×3 000 мм держит ±0,1 мм и подачу до 80 м/мин. Так режут тонкий лист и точный раскрой: детали с отверстиями и пазами выходят с точным контуром. Плазма до 40 мм берёт средние толщины быстрее, кромку после неё зачищают перед сваркой. Толщину до 200 мм режут газом на Voortman V304, там три резака.
Вальцы DAVI MCB 3037 гнут лист шириной до 3 100 мм и толщиной до 25 мм. Гибка нужна там, где в чертеже стоит радиус: обечайки, кожухи, гнутые элементы каркасов. Торцефрезер ТФС-4М обрабатывает торец на столе 1 600×2 200 мм. После пилы и плазмы торец не перпендикулярен, стык встык идёт с перекосом. Фрезеровка даёт плоскость, и зазор по стыку ровный по всей высоте.
Длина 36 м и масса 10 т задают верхнюю границу отправочного элемента. Столько цех собирает и варит целиком, столько же уходит на объект одной маркой. Чем длиннее элемент, тем меньше монтажных стыков на площадке, а каждый стык добавляет сварку на высоте и контроль после неё. Масса 10 т ограничивает подъём и перевозку. Тяжелее элемент требует другой техники.
QAT6912 работает как дробемёт проходного типа: деталь идёт через камеру насквозь, портал 2 500×700 мм держит листы до 1 500 мм и профили до 1 000 мм. После очистки с металла уходит окалина и ржавчина, поверхность сразу идёт под грунт. Красят ASpro и SPT 1050L безвоздушным нанесением под высоким давлением: краска доходит в углы и за швы. При +25 °C в покрасочном цеху краска держит паспортную вязкость и факел, температуру даёт котельная на 1 МВт. Очистка и окраска идут подряд в одном цеху, так устроена покраска металлоконструкций.
Как проверяют швы, геометрию и покрытие после этих участков, разбираем в разделе про контроль качества на заводе.
Контроль швов, покрытия и документы
Швы, геометрию и покрытие проверяют в три ступени: входной контроль, операционный по ходу сборки и приёмочный перед отгрузкой. Входной контроль проката и метизов идёт по ГОСТ 24297-2013. Марку в чертеже и марку в сертификате сверяем до резки. Операционный контроль ведём по регламенту завода, он описан на странице контроль качества на заводе.
| Метод | Документ | Что проверяем |
|---|---|---|
| ВИК | ГОСТ 23118-2019 с Изменением № 1 | Трещины, подрезы, катет шва, зачистка |
| УЗК | ГОСТ Р 55724-2013 | Внутренние несплошности в стыковых и тавровых швах |
| Радиография | ГОСТ 7512-82 | Объёмные дефекты в швах по проекту |
| Общие правила НК | ГОСТ ISO 17635-2018 | Выбор метода и объём контроля |
| Механические свойства | ГОСТ 6996-66 | Прочность и пластичность сварного соединения |
| Толщина покрытия | ГОСТ 31993-2024 | Толщина грунта и краски по площади |
| Адгезия | ГОСТ 15140-78 | Сцепление покрытия с металлом |
| Подготовка поверхности | ГОСТ 9.402-2004 | Степень очистки перед грунтованием |
Операционный контроль идёт после сборки и сварки каждого отправочного элемента, приёмочный проводят на готовой партии вместе с геометрией. Геометрию сверяют с КМД: длины, отметки, перекосы, положение отверстий.
Метод контроля выбирают по проекту. УЗК берут там, где ищут внутренние несплошности по стыку, радиографию на швах с полным проваром и на ответственных узлах.
Покрытие наносим в такой последовательности: дробеструйная очистка, грунт, окраска безвоздушным нанесением. Красим в цеху при +25 °C круглый год, температуру держит своя котельная на 1 МВт.
Температура в окраске важна не меньше краски. На холодном металле эмаль ложится неровно и адгезия падает, поэтому зимой красим только в цеху.
Результаты контроля заносим в протоколы по партии: входной контроль проката, швы, геометрия, толщина и адгезия покрытия.
Склады временного хранения АО «Сокольский ЦБК»: 2 513 т с дробеструйной очисткой и грунтом ГФ-021 толщиной 80 мкм. Такой слой держится на подготовленной поверхности, поэтому очистку и грунтование ведём в одном цикле.
Что влияет на цену за тонну
Цену за тонну двигают пять факторов: марка стали, толщина проката, сложность узлов, тип покрытия и размер партии. В 35 000 ₽ за тонну без НДС входят прокат и метизы, резка, сборка, сварка, контроль швов, зачистка, покрытие, КМД и маркировка.
| Фактор | Как двигает цену |
|---|---|
| Марка стали | Нержавейка стоит кратно дороже Ст3: сказываются материал, другие режимы сварки и отдельная зачистка. |
| Толщина проката | Лист от 20 мм требует разделки кромок и многопроходной сварки, а это часы работы. |
| Сложность узлов | Сотня тонн лестниц и ограждений грузит завод сильнее тысячи тонн колонн: больше деталей и больше швов на тонну. |
| Тип покрытия | Покрытие считают по площади. Тонна решётки имеет куда большую поверхность, чем тонна колонны, и краски на неё уходит в разы больше. |
| Размер партии | Раскрой, наладка станков и техкарты считаются один раз на партию одной марки. Чем крупнее партия, тем больше тонн приходится на эту подготовку и тем ниже цена за тонну. |
Поставка, минимальный заказ и пределы
Минимальный заказ 50 т по Ивановской области и 200 т по остальным регионам. Готового проката на складе не держим: цена и срок считаются под проект.
Проектирование КМ и фундаменты в цену не входят. Монтаж металлоконструкций считаем отдельной услугой, от 45 000 ₽ за тонну; в генеральном подряде ведём изготовление и монтаж по одному договору.
Поставку режем по фазам, потому что весь заказ на площадке не разместить: штабель до сборки ржавеет под дождём и перекрывает проезд крану.
Отгружаем по 39 регионам, география поставок расписана по областям. За пределы Ивановской области металл идёт автотранспортом, партиями под кран на объекте.
Что будет после заявки
Присылаете КМ или ведомость с массами, за рабочий день отдаём цену и срок. Дальше договор, КМД и график фаз под монтаж; при изменении объёма фазы пересобираем, чтобы монтаж не встал.
Изготовление металлоконструкций по регионам
В списке ниже страницы по городам и областям: минимальный заказ, цена за тонну, доставка.
- Белгород
- Брянская область
- Волгоград
- Волгоградская область
- Воронеж
- Воронежская область
- Ивановская область
- Казань
- Калужская область
- Кировская область
- Костромская область
- Курская область
- Москва
- Москва и Московская область
- Нижний Новгород
- Оренбургская область
- Орловская область
- Ростов-на-Дону
- Ростовская область
- Самара
- Самарская область
- Саратов
- Саратовская область
- Тула
- Тульская область
- Уфа
- Ярославль
- Ярославская область
- Владимирская область
Частые вопросы
Сколько стоит изготовление металлоконструкций?
От 35 000 ₽ за тонну без НДС, металл и работа входят в цену. Точную цифру считаем по чертежам КМ за один рабочий день.
Какой минимальный заказ и срок?
Минимальный заказ 50 т по Ивановской области и 200 т по остальным регионам, срок изготовления от одного дня. Точную дату называем после расчёта: её двигают тоннаж партии, число разных марок и типоразмеров и загрузка завода на дату заказа.
Работаете по нашим чертежам?
Да, работаем по КМ или КМД заказчика. Если документации нет, выпускаем КМД сами: трёхмерная модель, узлы, ведомости деталей и маркировка.
Как контролируете сварные швы?
Визуальным и измерительным контролем, ультразвуком и радиографией. Методы и объём назначает проект, проверки ведёт своя лаборатория НК по свидетельству № 058А0592.
Делаете ли монтаж?
Да, монтаж идёт отдельной услугой от 45 000 ₽ за тонну и в цену изготовления не входит. В генеральном подряде ведём изготовление и монтаж по одному договору.
Какой металл используете?
Работаем на прокате по чертежам КМ: марку стали, толщину и качество поверхности сверяем с сертификатом на входе. Входной контроль идёт по ГОСТ 24297-2013.
Какие конструкции изготавливаете?
Колонны, балки (в том числе подкрановые), фермы, связи, прогоны, площадки обслуживания, лестницы, ограждения, эстакады, опорные рамы под оборудование, анкерные группы и закладные детали.
Чем подтверждаете качество?
Аттестацией сварщиков и технологий в НАКС и протоколами контроля швов и покрытия. Свидетельство лаборатории НК № 058А0592 выдано на завод.
Что прислать, чтобы посчитать точную цену за тонну?
КМ или ведомость работ с массами. За рабочий день отдаём цену и срок, без чертежей называем только ориентир от 35 000 ₽ за тонну.
Металл и покраска входят в цену за тонну?
Да, входят: прокат и метизы, работа цеха, покрытие с контролем. Доплата возможна за сложное покрытие или дальнюю логистику, её видно отдельной строкой в калькуляции.
Можно ли купить готовые металлоконструкции со склада?
Нет, конструкции делаем на заказ по чертежам КМ и КМД. Складского запаса у нас нет: стоимость и сроки привязаны к вашему проекту.
Посчитаем за 1 рабочий день
Пришлите чертежи КМ или техническое задание, рассчитаем стоимость и сроки изготовления металлоконструкций. Файл можно приложить прямо в форме.
- Телефон: +7 903 889-74-55
- E-mail: welcome@reztsoff.ru