

Резцофф · завод металлоконструкций
Цех изготовления металлоконструкций
Цех изготовления металлоконструкций работает так: металлопрокат проходит раскрой, сверление, сборку, сварку, очистку и окраску и уходит заказчику отправочными марками. На заводе «Резцофф» в Шуе цех занимает 8500 м²: заготовительный и сборочно-сварочный участки, участок сварной балки и окраска. На тяжёлых конструкциях участки выдают до 50 т в сутки, обычный месячный объём доходит до 1500 т.
- 8 500м² цехов завода в Шуе
- 4участка в цеху
- до 50т в сутки на тяжёлых конструкциях
- 100+человек в производстве
Что такое цех изготовления металлоконструкций
Цех выпускает элементы, готовые к монтажу: колонны, балки, фермы, связи, лестницы и площадки обслуживания. Работу делят на четыре участка, и каждый отвечает за свой переход: от раскроя листа до упакованной отправочной марки. На площадку конструкция приезжает с отверстиями под болты и маркировкой по проекту.
Мощность цеха считают по месячному выпуску. Средний темп держится на 1000–1100 т, обычный объём доходит до 1500 т, на пике цех выдаёт до 2000 т. Тоннаж зависит от конструктива: лёгкие лестницы и ограждения грузят завод сильнее, чем тяжёлые колонны.
В производстве заняты больше 100 человек: операторы ЧПУ, сборщики, сварщики, маляры и персонал лаборатории. Участки стоят рядом, и полуфабрикат переходит между ними внутри корпуса. Между переходами деталь двигают краном и погрузчиком по пролёту.
Конструкции делаем по чертежам КМ заказчика. Сырой КМ доводим до КМД в Tekla Structures до резки металла. Услугу, допуски и границы работ описали на странице изготовление металлоконструкций на заказ. Дальше разберём, что происходит с деталью после резки.
Маршрут детали: от чертежа КМ до отправочной марки
Деталь проходит цех за шесть переходов: КМД, раскрой, сверление, сборка и сварка, очистка с окраской, маркировка и отгрузка. На каждом переходе стоит своя точка контроля, и дальше деталь идёт только с отметкой о приёмке. Чем раньше поймали отклонение, тем дешевле его исправить.
Чертежи КМД разрабатываем сами в Tekla Structures: разработка чертежей КМД. В КМД конструкцию разбиваем на отправочные марки под габарит транспорта и грузоподъёмность крана на монтаже. Ошибки КМ показываем до резки: переделать чертёж дешевле, чем готовую марку.
| Участок | Что делает | Оборудование | Что проверяем |
|---|---|---|---|
| Заготовительный | режем лист, пилим профиль, сверлим отверстия | VOORTMAN V304 и CNCSG300, ленточные пилы KMT 700 KDG и BOMAR, сверлильный Voortman V600 | марку и толщину металла, размеры деталей, диаметр и положение отверстий |
| Сборочно-сварочный | собираем на прихватках и варим отправочные марки | полуавтоматы DIGIWAVE III 520, Phoenix 355, Phoenix 551, KRAFT MIG REM 400 | геометрию, зазоры, катет и качество шва |
| Участок сварной балки | варим двутавры постоянного и переменного сечения | линия VOORTMAN NBL EB | высоту, ширину и длину балки, конусность |
| Окрасочный | чистим дробью, грунтуем, красим и сушим | камера QAT6912-1, аппараты безвоздушного нанесения ASpro и SPT | степень очистки, толщину и адгезию покрытия |
Проверки идут от металла к готовой марке: входной контроль принимает прокат по сертификатам, операционный ловит отклонения на сборке, приёмочный закрывает партию. Брак на раннем переходе стоит дешевле, чем переварка на последнем. С этой логикой начинаем с заготовительного участка.
Заготовительный участок: резка, пиление, сверление
Заготовительный участок режет лист, пилит профиль и сверлит отверстия под болты. Здесь деталь получает размеры, которые потом не исправить сваркой, поэтому раскрой ведём по карте из КМД. Каждой детали присваиваем номер, и на сборке её ищут по номеру.
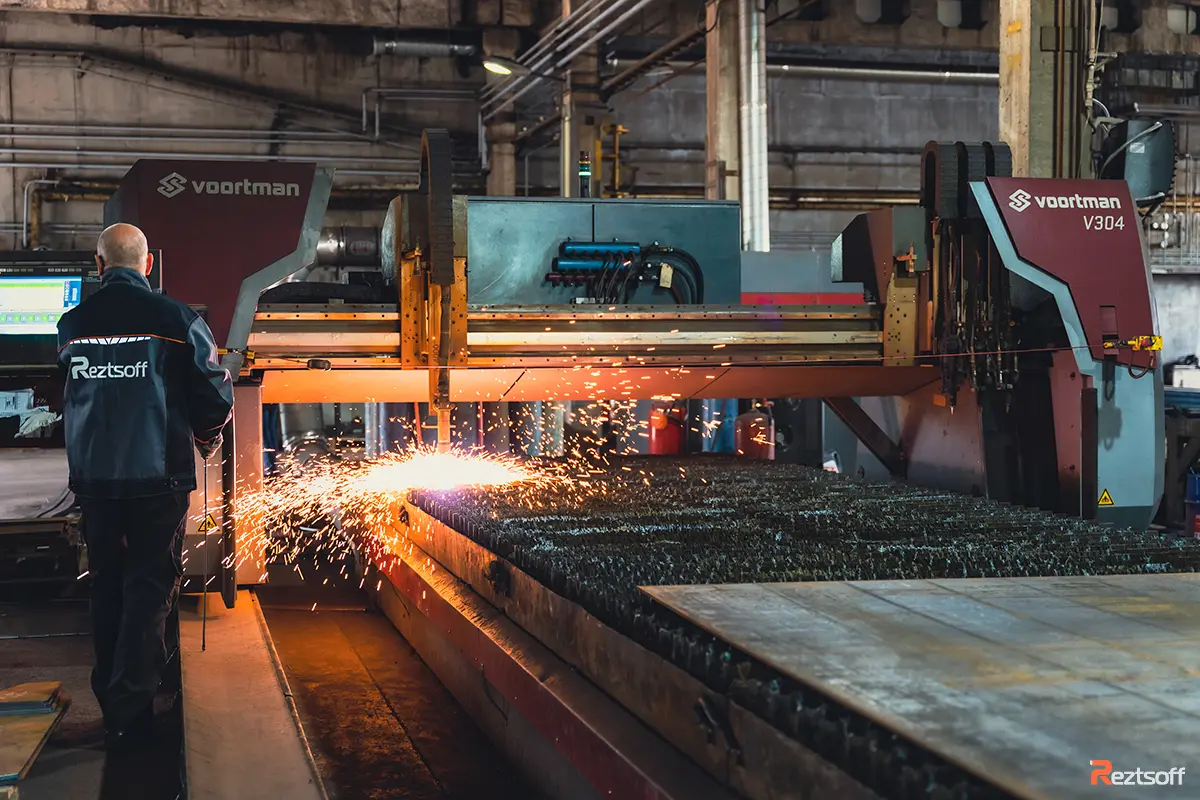
Лист режут машины термической резки VOORTMAN V304 и CNCSG300. Стол 2000×12000 мм держит заготовку целиком, длинную деталь режем без перестановки. Толщина проката идёт от 4 до 100 мм, плазма и газ берут косынки и фасонки с криволинейным контуром.
Профиль пилим ленточными пилами KMT 700 KDG и BOMAR: полотно поворачивается к оси подачи, поэтому косые детали выходят с первого прохода. После пилы торец ровный, и зазор под сварку сборщик выставляет по чертежу.
Отверстия под болтовые соединения сверлит станок с ЧПУ Voortman V600. Он берёт прокат длиной до 30 м и держит точность до 0,1 мм, диаметр отверстий 19–28 мм. Координаты приходят из модели КМД, поэтому отверстия на смежных марках сходятся при монтаже.
Деталь маркируют номером, и сборщик находит её в комплекте по этому номеру. Полный список станков с характеристиками собрали на странице оборудование завода. Дальше деталь едет на сборочно-сварочный участок.
Сборочно-сварочный участок
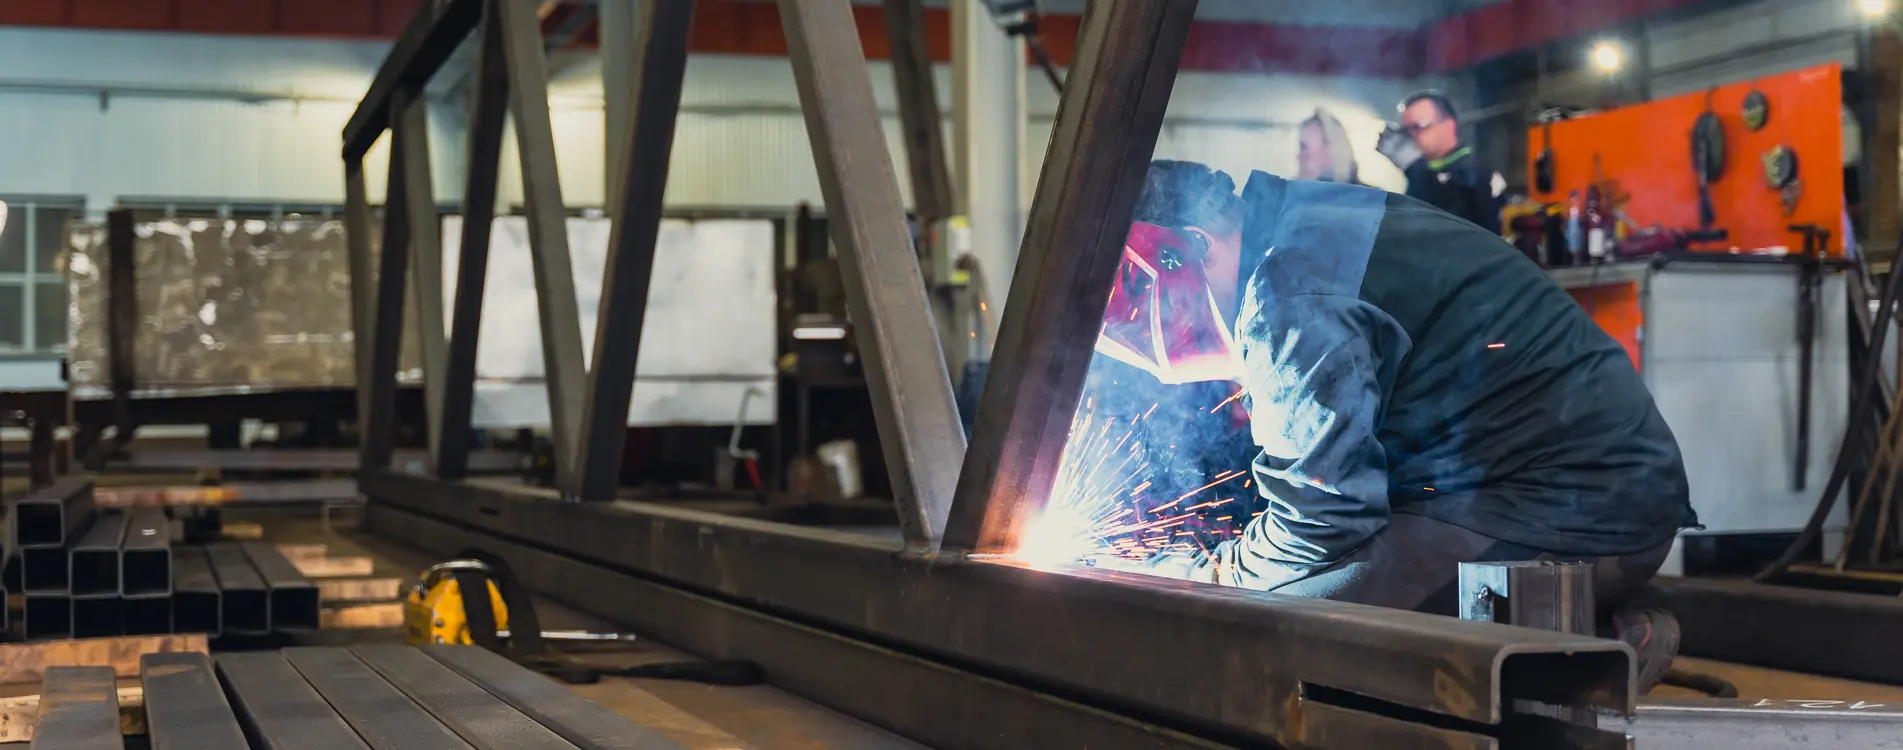
На сборочно-сварочном участке детали собирают в отправочную марку на прихватках, проверяют геометрию и только после этого варят швы. Готовую марку грузят краном, везут на объект и ставят в проектное положение. Сборка задаёт размер, сварка его закрепляет.
Собираем марки длиной до 36 м и весом сборочной единицы до 10 т. Такой габарит закрывает колонны, фермы и балки промышленных цехов. Если конструкция длиннее 36 м, делим её на отправочные марки по длине ещё на этапе КМД.
Варим полуавтоматами в среде защитных газов: DIGIWAVE III 520, Phoenix 355 и 551, KRAFT MIG REM 400. Режим подбираем под толщину металла и марку стали, шов ведёт сварщик с аттестацией НАКС. Прихватку ставит сборщик по чертежу КМД, сварку ведут по технологической карте.
Сначала принимаем сборку: зазоры, катет прихватки, перпендикулярность, диагонали и положение отверстий. После сварки марку обмеряют, швы проверяют визуально и измерительно. Ответственные стыки уходят на ультразвук и радиографию в аттестованную лабораторию.
Правку после сварки ведём до окраски, чтобы марка вернулась в проектный размер. Двутавры постоянного и переменного сечения идут отдельным маршрутом через участок сварной балки.
Участок сварной балки
Двутавры здесь варят из листа на линии VOORTMAN NBL EB 1200/800. Линия варит балку высотой стенки до 1200 мм, шириной полки до 800 мм и длиной до 18 000 мм. Балки идут постоянного сечения и переменного.
Сварной двутавр собирают из листа: стенку ставят между полками и приваривают. Прокатный сортамент такой высоты не даёт, поэтому под тяжёлые рамы и площадки металл набирают из листа. Сечение каждого элемента берут из расчёта КМ.
Стенку и полки привозят с заготовительного участка раскроенными и с готовыми отверстиями. Линия выставляет полосы, прихватывает их и варит. Сварочная головка идёт по всей длине балки, поэтому шов получается непрерывным.
Балка переменного сечения повторяет эпюру момента: стенку увеличивают там, где момент больше, чаще всего в пролёте, а у опор уменьшают. Металла на неё уходит меньше, а несущая способность в расчётных точках остаётся. Такие балки ставят в рамах каркасов.
Длиннее 18 000 мм линия балку целиком не сварит. Такой размер разбираем на этапе КМД, до резки металла. С участка сваренные балки уходят на очистку и окраску.
Окрасочный участок
Красим в закрытом цехе: металл чистим дробью, грунтуем и наносим эмаль. Дробеструй, грунт, эмаль и контроль слоя идут в одном цехе, марку не возят между корпусами. Красим аппаратами высокого давления ASpro и SPT 1050L.
Дробемётная камера проходного типа QAT6912-1 берёт детали длиной до 12 м и шириной до 1,2 м. Деталь проходит камеру насквозь, дробь сбивает окалину и ржавчину с поверхности. Дальше металл сразу грунтуют, пока чистая поверхность не отсырела.
Деталь длиннее 12 м или шире 1,2 м в камеру не проходит. Габарит отправочной марки сверяем до окраски, чтобы предел камеры не всплыл на готовой партии.
ASpro и SPT 1050L подают грунт и эмаль под давлением, без воздуха. Факел не размывает воздушный поток, тумана в цехе меньше, слой ложится ровнее. Между грунтом и эмалью марку сушат. Как готовим поверхность и какие кладём слои, описали отдельно: покраска металлоконструкций.
Цех держит +25 °C круглый год, зимой его греет своя котельная на 1 МВт. Температура нужна покрытию: в холоде эмаль не набирает прочность. С окраски марка уходит на приёмку.
Контроль на каждом переходе
Проверяем на всей цепочке: входной контроль металла, операционный на резке, сверлении и сборке, приёмочный перед отгрузкой. Сварные швы контролирует аттестованная лаборатория неразрушающего контроля, свидетельство ЛНК № 058А0592. Методов три: ВИК, УЗК, радиография.
На входе сверяем сертификаты с фактической партией: номер плавки, марку стали, химический состав, механические свойства. Толщиномером A1209 меряем стенку профиля и листа. Штангенциркулем проверяем диаметр и стороны труб, рулеткой снимаем высоту двутавра и швеллера. Порядок берём из п. 6.2.1 ГОСТ 23118-2019: входной контроль материалов ведут по ГОСТ 24297.
После раскроя начинаем операционный контроль. Оператор сверяет деталь с картой КМД по габаритам и положению отверстий. Станок Voortman V600 сверлит прокат длиной до 30 м с точностью 0,1 мм, отверстия 19–28 мм ложатся по программе. Перед сваркой смотрим сборку: зазоры, перекос полки, катет прихватки.
Сварные соединения принимаем по п. 5.5 ГОСТ 23118-2019 в редакции Изменения № 1. Сначала ВИК: осматриваем каждый шов, измеряем катет, ищем подрезы, поры и незаваренные кратеры. Потом УЗК дефектоскопом А1212 «MASTER» по стыковым швам, а швы, к которым ультразвук не достаёт, просвечиваем рентгеном «Арина-3». Как мы проверяем швы, расписали на странице контроль качества сварных соединений.
Защитное покрытие проверяем по п. 5.3: степень очистки после дробемёта, толщину грунта и эмали, адгезию. Толщину меряем в нескольких точках каждой марки: у торцов и на кромках слой чаще всего тоньше проектного. Адгезию проверяем методом решётчатого надреза.
Приёмку проходит каждая партия: сварка, покрытие, геометрия, маркировка. Объём партии проверку не отменяет. Для Верхневолжского СМЦ компании «Дипос» завод выпустил 3010 т металлоконструкций. Итог этих проверок заказчик видит в документах на партию.
Что заказчик получает вместе с партией
Вместе с партией вы получаете сертификаты на металлопрокат, заключение лаборатории неразрушающего контроля и маркировку по ГОСТ 23118-2019 на каждой отправочной марке. По этим документам видно, из какой стали собрана конструкция и какие швы проверены.
Сертификаты относятся к той стали, из которой сделана ваша партия. В них номер плавки, марка, химический состав и механические свойства. На входе мы сверяем сертификат с биркой на прокате и с фактическим замером, поэтому в комплект попадает документ на ваш металл.
В заключении лаборатория пишет, какими методами проверяла швы, в каком объёме и с каким результатом. Документ выдаёт аттестованная лаборатория со свидетельством ЛНК № 058А0592, то же подразделение, что вело ВИК, УЗК и радиографию в цеху. По нему технадзор сверяет, какие швы проверены и в каком объёме.
Маркировку наносим по п. 5.9 ГОСТ 23118-2019. Обозначение марки по КМД читается на окрашенной конструкции. Монтажники разбирают комплект по этим надписям и сверяют марку с чертежом, поэтому надпись на металле должна сходиться с КМД.
Если ваш технадзор просит документы сверх этого набора, назовите их на этапе заказа. Так вы не узнаете о требовании в день отгрузки, когда партия уже собрана и окрашена.
Конструкции уезжают на площадку отправочными марками, и там их принимают по тем же документам. Как марку разгружают, складируют на прокладках и ставят в проектное положение, смотрите в разделе про монтаж металлоконструкций.
Частые вопросы
Какие участки входят в цех?
В цехе четыре участка: заготовительный, сборочно-сварочный, участок сварной балки и окрасочный. Все вместе они занимают 8500 м². Деталь идёт по ним по порядку: сначала её режут, потом варят, чистят и красят.
Какое оборудование стоит на заготовительном участке?
На заготовительном лист раскраивают термически на машинах VOORTMAN V304 и CNCSG300, толщина от 4 до 100 мм. Сверлильный Voortman V600 делает отверстия 19–28 мм в прокате длиной до 30 м, отклонение не больше 0,1 мм. Профиль пилим на KMT 700 KDG и BOMAR.
Какие конструкции и какого размера собирает цех?
Цех собирает отправочные марки, готовые элементы каркаса, длиной до 36 м и весом до 10 т. Линия VOORTMAN NBL EB 1200/800 варит двутавр высотой до 1200 мм, шириной до 800 мм и длиной до 18 000 мм. Балку варим с постоянным или переменным сечением.
Как проверяют швы и геометрию?
Швы проверяем в аттестованной лаборатории: свидетельство ЛНК № 058А0592, в работе ВИК, УЗК и радиография. Проверяем трижды: на входе, в работе и перед отгрузкой, по ГОСТ 23118-2019, пункт 6.2. Геометрию отправочной марки сверяем с чертежом КМД: длину, зазоры, катет шва.
Какие документы получает заказчик?
Вместе с партией вы получаете сертификаты на металлопрокат, заключение лаборатории по сварным соединениям и маркировку по ГОСТ 23118-2019. Металл принимаем по ГОСТ 24297, так что марку и толщину каждого листа подтверждает документ.
Можно ли приехать и посмотреть цех?
Да, цех можно посмотреть: завод стоит в Ивановской области, посёлок Остапово, улица Зелёная, 79-Ф. Согласуйте визит заранее с офисом продаж по телефону +7 903-889-74-55, покажем участки в работе.
Пришлите чертежи КМ на расчёт
Посмотрим габариты отправочных марок, толщину металла и объём партии. Скажем, проходит ли комплект через участки цеха, и назовём стоимость изготовления.