
Резцофф · изготовление обвязки оборудования
Изготовление обвязки оборудования: коллекторы, грязевики, гидроразделители
Изготовление обвязки оборудования начинается с чертежа и заканчивается паспортом на изделие. Изготавливаем коллекторы и гребёнки, грязевики, гидроразделители, измерительные участки, фланцевые фитинги и компенсационные патрубки. Варим по чертежам и изометриям в цехе в Шуе, проверяем швы своей лабораторией неразрушающего контроля и испытываем до отгрузки. На объект изделие приходит собранным, проверенным и с паспортом.
- 0,1 ммточность лазерного раскроя
- НАКСаттестованная сварка
- Паспортна изделие
Что такое обвязка оборудования
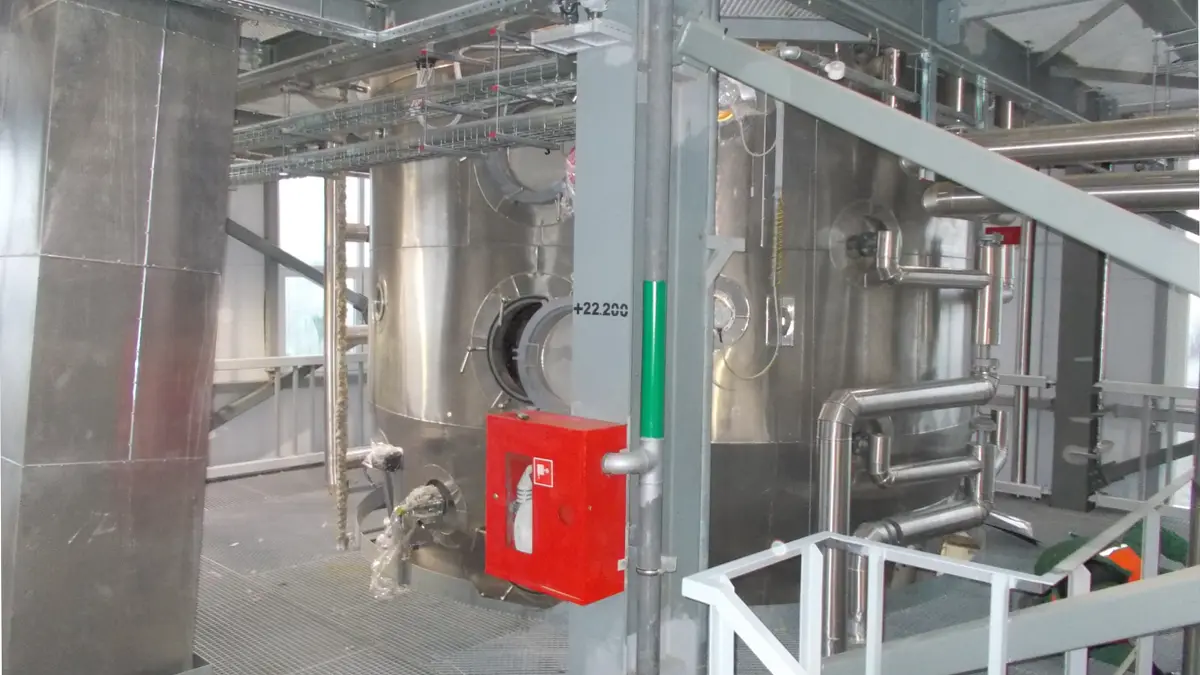
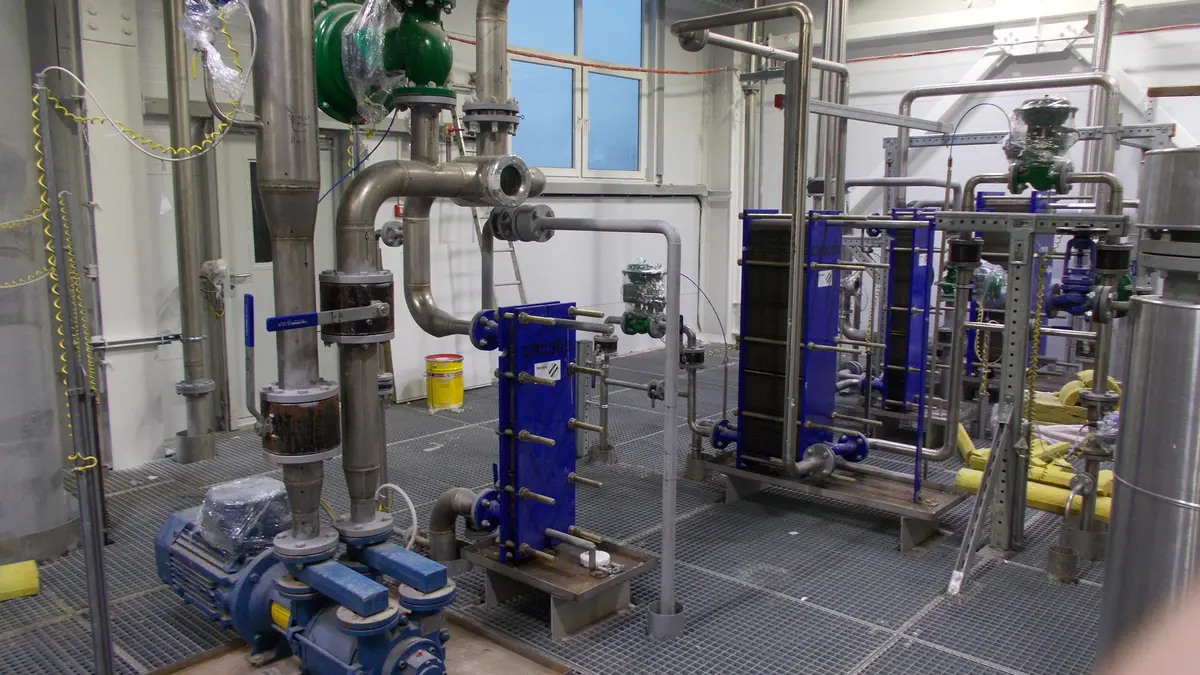
Обвязка оборудования соединяет аппараты в один рабочий контур: насосы, теплообменники, ёмкости, колонны, узлы ИТП. Аппарат сам по себе не работает, пока к нему не подведены среда и тепло. Обвязка собирает трубы, детали, арматуру и приборы в узлы, которые подают в аппарат воду, пар, хладоноситель или продукт.
Изготовление обвязки оборудования ведём в цехе, а не на площадке. Узлы приезжают на объект сваренными и проверенными, на монтаже остаётся стыковка по месту. Поэтому на действующем производстве короче срок и меньше сварки на высоте.
Изготовление обвязки оборудования: что входит
-
01 Распределительные коллекторы и гребёнки Собираем под отопительные и технологические контуры, с патрубками, штуцерами и арматурой. Коллектор делит поток по контурам, гребёнка собирает обратку.
-
02 Грязевики Абонентские вертикальные и горизонтальные, фланцевые и сварные, сетчатые фильтры-грязевики. Грязевик ловит взвеси и шлам, размер и исполнение подбираем по Ду, расходу и среде.
-
03 Гидроразделители Гидравлический разделитель разводит контуры, выравнивает расход и снимает влияние одного контура на другой.
-
04 Измерительные участки Прямые участки с штуцерами под датчики, расходомеры и КИП. Длину прямого участка берём под паспорт прибора.
-
05 Фланцевые фитинги и переходы Нестандартные детали трубопроводов по чертежу: переходы диаметров, врезки, бобышки.
-
06 Компенсационные патрубки Снимают температурные напряжения и компенсируют деформации в паропроводах и линиях ГВС.
Рамы, постаменты и опорные конструкции под обвязку изготавливаем на своём заводе металлоконструкций.
Материалы и изготовление
Сталь подбираем под среду, давление и температуру. Для отопления, воды и пара берём углеродистые 09Г2С, Ст20 и 17Г1С. Для агрессивных и пищевых сред идёт нержавейка 12Х18Н10Т (AISI 321), AISI 304 и 316.
| Среда и условия | Сталь |
|---|---|
| Отопление, вода, пар | 09Г2С, Ст20, 17Г1С |
| Агрессивные и пищевые среды | 12Х18Н10Т (AISI 321), AISI 304, 316 |
Металл режем лазером, точность раскроя 0,1 мм. Узлы собираем и варим по аттестованным НАКС технологиям: аргонодуговая сварка с поддувом корня для нержавейки, ручная дуговая и полуавтомат для углеродистых сталей. Каждый шов проходит визуально-измерительный контроль, при необходимости ультразвуковой и радиографический контроль.
Где применяется обвязка
-
01 Отопление и ИТП Грязевики, гидроразделители, коллекторы и гребёнки для узлов ввода и распределения тепла.
-
02 Водоснабжение Обвязка насосных и водоподготовки, коллекторы и измерительные участки для ГВС и ХВС.
-
03 Технологические контуры Фитинги, переходы и компенсационные элементы под проект, нержавейка для агрессивных сред.
-
04 Пар и горячая вода Узлы и детали под высокие параметры, с теплоизоляцией и арматурой в составе обвязки.
Порядок работ
- 1. Чертёж или изометрия. Работаем по рабочей документации, изометриям или 3D-модели. Если их нет, снимаем фактические размеры на объекте и готовим изометрию сами. Размеры уточняем по месту после установки аппарата.
- 2. Сталь и детали. Подбираем марку стали и детали под среду, давление и температуру.
- 3. Изготовление. Режем металл, собираем узел и варим в цехе.
- 4. Контроль и испытания. Проверяем швы и опрессовываем узел в цехе до отгрузки.
- 5. Документы и отгрузка. Оформляем паспорт на изделие, собираем сертификаты на материалы и протоколы контроля, везём на объект. По готовности узел можно смонтировать нашими звеньями в одном договоре.
Контроль швов и испытания
Контроль ведём по проекту и категории соединения. Визуально-измерительным контролем проверяем каждый шов. Ультразвуковой и радиографический методы назначаем по объёму из проекта. Стыки под рентген и ультразвук проверяет выездная лаборатория неразрушающего контроля.
Узел испытываем до отгрузки. ГОСТ 32569-2013 распространяется на стальные технологические трубопроводы на взрывопожароопасных и химически опасных производствах; для отопления, ИТП и ГВС испытания ведём по СП и проекту. По ГОСТ 32569-2013 пробное давление считаем как большее из двух значений: 1,25·Р·[σ]20/[σ]t и 1,43·Р, но не меньше 0,2 МПа. Пневматическое испытание допускается при PN не выше 100 и только если опоры не рассчитаны на заполнение водой, при риске промерзания или когда вода недопустима по среде. Герметичность подтверждаем протоколом.
Читайте по теме: Как устроены испытания и неразрушающий контроль.
Нормативная база
Стальные технологические трубопроводы на взрывопожароопасных и химически опасных производствах ведём по ГОСТ 32569-2013 (с изм. № 1). Документ задаёт изготовление, монтаж и испытания при расчётном давлении до 320 МПа.
Технологическое оборудование и технологические трубопроводы ведём по СП 75.13330.2011. Требования к теплоизоляции оборудования и трубопроводов берём по действующим СП и проекту.
Методы контроля задаёт проект. Ультразвуковой контроль ведём по ГОСТ Р 55724-2013, радиографический назначаем по проекту.
Официальные редакции стандартов смотрите на protect.gost.ru.
Частые вопросы
Изготавливаете обвязку по нашим чертежам?
Да. Работаем по рабочей документации, изометриям или 3D-модели, при необходимости снимаем фактические размеры на объекте и готовим изометрию сами.
Делаете грязевики и гидроразделители на заказ?
Да, это наше изделие, а не перепродажа. Изготавливаем на производстве под параметры системы: диаметр, расход, давление, присоединение.
Какой минимальный объём заказа?
Работаем и с серийными партиями, и с единичными изделиями в составе объекта. Минимум зависит от номенклатуры, уточняйте по чертежам.
Даёте документы на изделие?
Да. На изделие оформляем паспорт, собираем сертификаты на материалы и протоколы контроля, при необходимости оформляем акты опрессовки.
Проверяете швы до отгрузки?
Да. Каждый шов проходит визуально-измерительный контроль, ультразвук и рентген назначаем по проекту. Узел испытываем в цехе, до отправки на объект.
Можете изготовить и смонтировать?
Да. Обвязку можно заказать отдельно или в составе монтажа технологических трубопроводов, с одной зоной ответственности.
Чем обвязка отличается от монтажа трубопроводов?
Обвязка соединяет аппараты между собой и изготавливается в цехе как готовые узлы. Монтаж трубопроводов ведёт трассу на объекте. Часто делаем оба этапа одним договором.
Как считаете стоимость обвязки?
Цену собираем по чертежам: считаем металл, детали, арматуру, сварку, объём контроля и испытаний. Точную сумму называем после разбора документации.
Нужна обвязка оборудования под ваш объект?
Пришлите чертежи, изометрию или параметры системы. Посчитаем металл, сварку, контроль и сроки, ответим в течение рабочего дня.