
Резцофф · производство трубных узлов
Производство трубных узлов и блоков по чертежам КМД
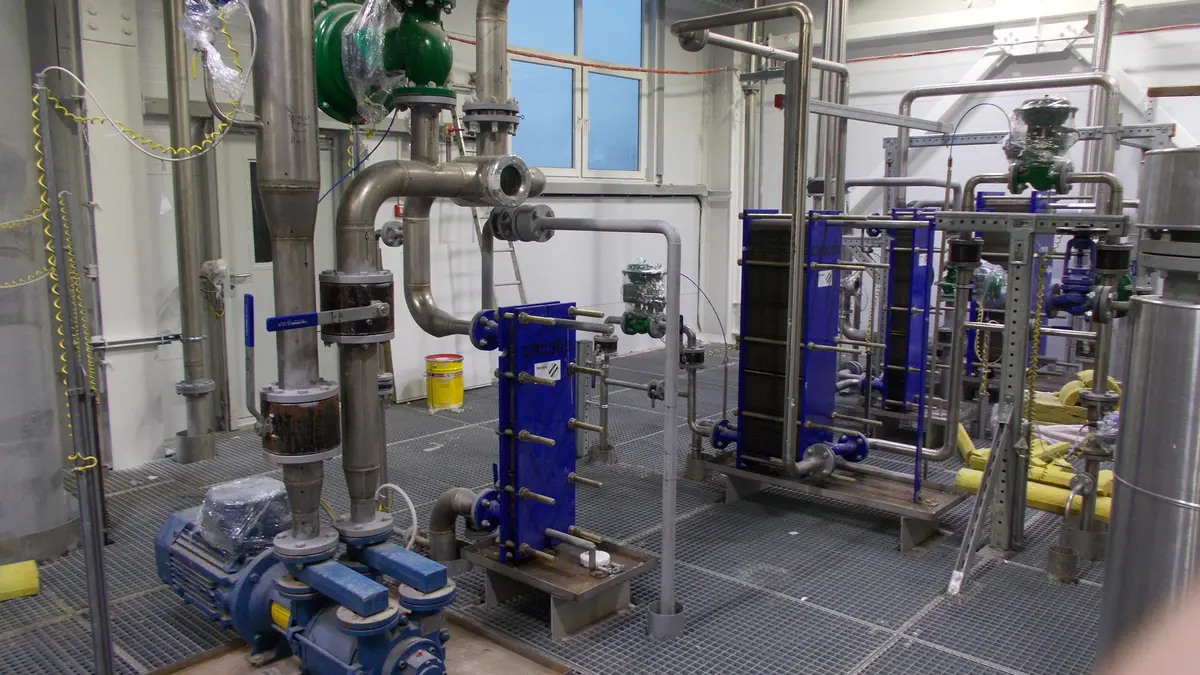
Производство трубных узлов ведём на своём заводе: собираем и варим узлы и блоки из труб, отводов, переходов, тройников и фланцев по чертежам КМД, проектной документации или 3D-модели. Каждый узел (СПУЛ) проходит неразрушающий контроль швов и опрессовку в цехе, приезжает на объект с паспортом и протоколами. Пока на площадке готовят фронт работ, узлы уже изготовлены и испытаны. Монтажникам остаётся состыковать блоки между собой.
- Конструкционные, магистральные и нержавеющие стали
- 0,1 ммточность лазерного раскроя
- 100%узлов проходят опрессовку
- НАКСаттестованные технологии сварки
Что такое трубный узел
Трубный узел, или спул, собирают и варят на заводе из отрезков труб, отводов, переходов, тройников и фланцев по чертежу под конкретный участок трассы. В отличие от россыпи труб и фитингов, узел приходит на объект с выдержанной геометрией, проверенными швами и паспортом. Из узлов собирают трассу блочным монтажом, без подгонки по месту.
Как устроен узел и из чего его собирают, разобрали в статье что такое трубный узел.
Номенклатура: какие узлы и блоки изготавливаем
Изготавливаем узлы и детали обвязки из конструкционных, магистральных и нержавеющих сталей. Стандартные изделия делаем по ГОСТ и проекту, нестандартные делаем по вашим чертежам.
- 01 Трубные узлы и блоки Сборные узлы трубопроводов под блочный монтаж (по КМД или 3D-модели).
- 02 Распределительные коллекторы Коллекторы пара, воды и других сред (под задачу заказчика).
- 03 Измерительные участки Водомерные узлы, узлы расхода пара, масла, растворителя (под КИП заказчика).
- 04 Компенсационные участки Участки трубопроводов для компенсации теплового расширения (сталь или нержавейка).
- 05 Компенсационные патрубки Патрубки с фланцами для обвязки оборудования и компенсации монтажных допусков (по размеру объекта).
- 06 Гидроразделители (гидрострелка) Гидравлические разделители потоков, выравнивают расход между контурами (с паспортом изделия).
Производство трубных узлов: как идёт работа по КМД и 3D-модели
Полный цикл ведём на одном заводе: от чертежа или 3D-скана до опрессованного и промаркированного узла, готового к отгрузке.
- 1. Чертёж или 3D-скан. Принимаем КМД и проектную документацию. Если узел встраивается в существующую обвязку, выезжаем и снимаем геометрию 3D-сканером, так узел встаёт на место без подгонки.
- 2. Лазерный раскрой. Режем трубу лазером и готовим кромки под сварку. Ровный рез задаёт зазор и геометрию стыка, снижает доводку.
- 3. Узловая сборка и сварка. Собираем узел на позиционерах по чертежу и варим по аттестованным НАКС технологиям. Нержавейку варим аргонодуговой сваркой TIG с поддувом корня, потом очищаем и пассивируем швы.
- 4. Контроль и опрессовка. Каждый узел проходит визуально-измерительный контроль, неразрушающий контроль швов (УЗК или РК по проекту) и гидравлические испытания. Оформляем акт опрессовки и протоколы сварных соединений.
- 5. Подготовка и отгрузка. Обрабатываем поверхность дробью, маркируем и паллетируем узел. Комплектуем паспортом и протоколами, отгружаем в любой регион России.
Проектные изометрии уточняем по факту: оборудование выставляют по фактическим осям и отметкам, размеры снимаем по месту. Поэтому патрубки сходятся без подгонки, и на пусконаладке не приходится переваривать стыки.
Контроль швов и опрессовка узлов
- ВИК. Визуально-измерительным контролем проверяем каждый шов: трещины, подрезы, несплавления, размеры и смещение кромок.
- УЗК. Ультразвуковой контроль ведём по ГОСТ Р 55724-2013, ищем внутренние дефекты. Объём назначает проект.
- РК. Радиографический контроль делаем для ответственных стыков по проекту.
- Опрессовка. Каждый узел испытываем до отгрузки. Пробное давление считаем по ГОСТ 32569-2013 (раздел 13). Берём большее из двух значений: 1,25·Р·[σ]20/[σ]t и 1,43·Р, но не меньше 0,2 МПа. Замена гидравлического испытания на пневматическое допускается в трёх случаях: опоры и конструкции не рассчитаны на заполнение водой, есть риск промерзания, вода недопустима по среде.
- Документы. На каждое изделие передаём технический паспорт, протоколы сварных соединений, акт опрессовки, протоколы неразрушающего контроля и сертификаты на материалы.
ГОСТ 32569-2013 распространяется на стальные технологические трубопроводы на взрывопожароопасных и химически опасных производствах. Внутренние системы отопления и ГВС испытываем по СП 73.13330.2016, тепловые пункты (ИТП) ведём по СП 510.1325800.2022 и проекту. Соединения в защитном газе выполняем по ГОСТ 14771-76, ручную дуговую сварку конструкционных узлов делаем по ГОСТ 5264-80. Для поднадзорных систем технологию и сварщиков аттестует НАКС.
Материалы и марки стали
Марку подбираем под систему, проект и условия работы. Конструкционные стали: 20, 09Г2С, 10 и 15. Магистральные: 17Г1С. Нержавеющие: 08Х18Н10 / AISI 304, 12Х18Н10Т / AISI 321, 10Х17Н13М2 / AISI 316.
Сварка под материал. Углеродистые и низколегированные стали варим ручной дуговой и полуавтоматической сваркой, нержавейку варим аргонодуговой (TIG). Для нержавейки после сварки делаем очистку и пассивацию швов. Технологии аттестованы НАКС, на каждый узел оформляем протокол сварных соединений.
Диаметры и давление. Изготавливаем узлы Ду 8–3000 на Ру до 16 МПа. Точность лазерного раскроя: 0,1 мм.
Почему заводские узлы выгоднее сварки на площадке
- Нет подгонки по месту. 3D-сканирование снимает фактическую геометрию обвязки, и узел изготавливают под неё. На площадке не режут и не подгоняют.
- Цех и объект работают параллельно. Пока на площадке готовят фронт, узлы уже варят и испытывают. Срок монтажа сокращается.
- Брак ловим в цехе. Дефект, найденный на сборке, устраняется дешевле, чем на смонтированной трассе.
- Меньше сварки в неудобном положении. На объекте остаётся стыковка блоков, а не сварка всей трассы в траншее или на высоте.
- Один подрядчик. Изготовление, контроль и документы ведём сами, без субподряда. Ответственность не размывается между исполнителями.
Нормативная база
Стальные технологические трубопроводы на взрывопожароопасных и химически опасных производствах ведём по ГОСТ 32569-2013 (с изм. № 1).
Технологическое оборудование и технологические трубопроводы по СП 75.13330.2011.
Методы контроля задаёт проект: ультразвуковой проверяем по ГОСТ Р 55724-2013.
Сварка в защитном газе по ГОСТ 14771-76. Ручная дуговая сварка по ГОСТ 5264-80.
Частые вопросы
Что такое узел трубопровода?
Готовый блок из отрезков труб и соединительных деталей (фланцев, отводов, переходов, тройников), сваренный и опрессованный на заводе по чертежу. На объект он приходит готовым к установке, остаётся состыковать блоки между собой.
Изготавливаете по КМД и 3D-модели?
Да. Работаем по чертежам КМД, проектной документации, изометриям или 3D-модели. Если данных не хватает, недостающие размеры уточняем или снимаем 3D-сканером на объекте.
Какую точность обеспечиваете?
Лазерный раскрой даёт точность 0,1 мм, геометрию узла выдерживаем по чертежу за счёт сборки на позиционерах и контроля до сварки. Точные требования задаёт проект.
Опрессовываете каждый узел?
Да, каждый узел испытываем избыточным давлением до отгрузки; способ (гидро или пневмо) выбираем по проекту. Акт опрессовки оформляем на каждый узел. Дефект находим до отгрузки, а не на монтаже.
Варите ли нержавейку?
Да, нержавеющие стали варим аргонодуговой сваркой с поддувом корня и пассивацией. Швы контролируем визуально и неразрушающими методами по проекту.
В каком виде прислать данные для расчёта?
Подойдёт КМД, проектная документация, эскиз или 3D-модель. Чем точнее документация, тем точнее расчёт стоимости и срока.
Отгружаете в другие регионы?
Да, в любой регион России. Узел паллетируем и комплектуем паспортом и протоколами перед отправкой.
Кому подходит услуга?
Проектным и монтажным организациям, производствам и генподрядчикам: заводская сборка узлов под объект вместо сварки на площадке.
Пришлите чертежи, рассчитаем стоимость и срок
Пришлите КМД, проект, эскиз или 3D-модель узлов. Посчитаем металл, сварку, контроль и сроки, ответим в течение рабочего дня.