
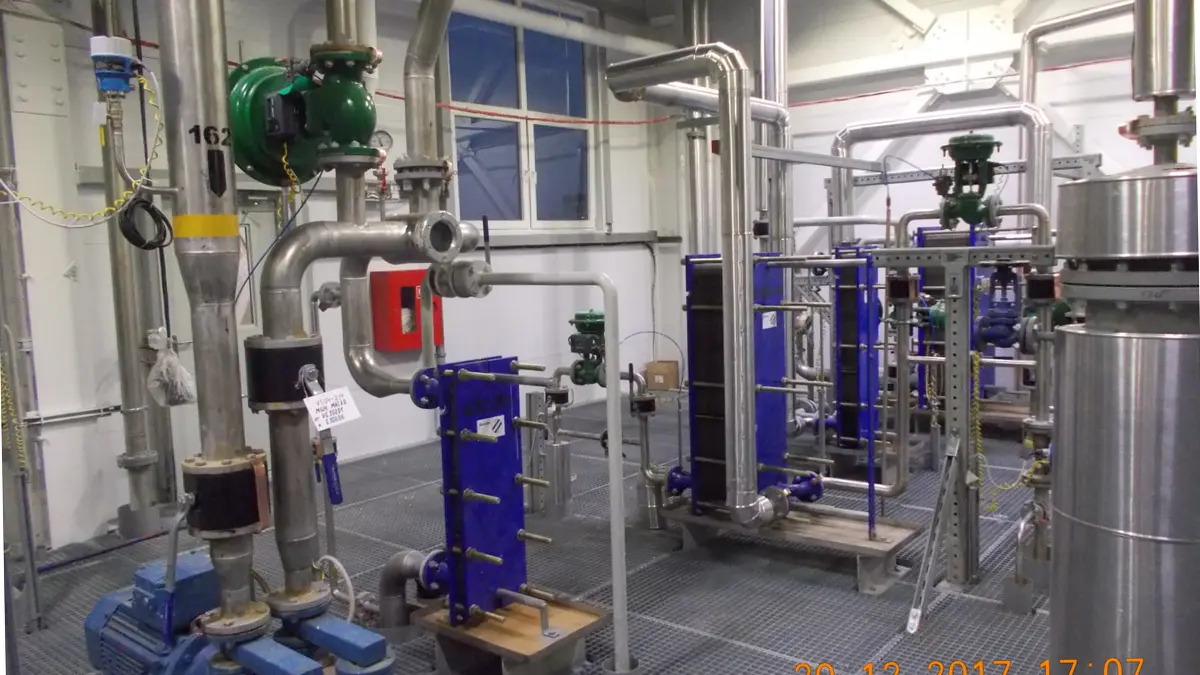
Способ соединения нержавеющих труб выбирают по шести условиям: давление и температура, среда, разборность, диаметр и толщина стенки, стерильность, условия монтажа. Ответственные и герметичные стыки варят TIG с поддувом корня. Где нельзя огонь и грат, ставят пресс-фитинги. Подключение к оборудованию и арматуре делают на фланцах. Гигиеничные линии с частой мойкой собирают на клампах. Резьбу оставляют под малые диаметры и приборы. Ниже разобраны все способы, таблица выбора и то, что смотреть в готовом соединении.
Обзор способов соединения нержавеющих труб
Сварка TIG
Аргонодуговая сварка TIG остаётся основным способом для нержавейки и ответственных стыков. Дугу ведут неплавящимся вольфрамовым электродом в среде аргона, присадку подают отдельно. Шов варят с поддувом корня: инертный газ подают с обратной стороны, корень остаётся гладким, без грата и окалины. Хром в зоне шва не выгорает, соединение держит коррозионную стойкость. После сварки шов зачищают и пассивируют.
Сварные фитинги
Повороты, переходы по диаметру и врезки собирают из деталей: отводов, переходов, тройников. Их приваривают к трубе теми же стыками TIG. Узел варят в цехе или по месту, каждый стык контролируют отдельно. Разъёмов меньше, и точек течи тоже меньше. Как из деталей собирают узел, разобрано в статье Что такое трубный узел.
Пресс-фитинги
Пресс-соединение делают обжатием фитинга на трубе пресс-клещами. Огня и грата нет, монтаж быстрый, работать можно на действующем производстве и в стеснённых условиях. Ставят на тонкостенных трубах малых и средних диаметров: ХВС, отопление, холод, технологические линии. Герметичность держит уплотнительное кольцо EPDM или FKM, его подбирают под среду и температуру. Важно ровно обжать фитинг: недожатая гильза течёт, пережатая режет трубу.
Фланцы
Фланцевое соединение разъёмное: два фланца стягивают болтами через прокладку. Ставят на подключении к оборудованию, арматуре и приборам, где нужна разборка и замена. Требуются ровные плоскости, затяжка крест-накрест и прокладка под среду. Перекос фланцев и разная затяжка болтов дают течь.
Клампы
Кламповое, или молочное, соединение быстросъёмное: два патрубка стягивают хомутом с уплотнением. Это стандарт гигиеничных линий: пищевые и молочные производства, фармацевтика, где нужна частая мойка и разборка (CIP). Держит умеренные давления. Для агрессивных сред уплотнение подбирают отдельно.
Резьба
Резьбовое соединение применяют ограниченно: малые диаметры, приборы, неответственные участки. Нержавейка на резьбе склонна к задирам, нужен уплотнитель: лён с пастой или фторопластовая лента. На ответственных и поднадзорных системах резьбу не ставят.
Критерии выбора способа соединения
Выбор задают шесть условий. Давление и температура: чем выше, тем меньше разъёмных соединений. Среда: агрессивная и пищевая требуют чистого шва и стойкости к коррозии. Разборность: при частой разборке выбирают фланец, кламп или резьбу, для глухих участков сварку или пресс. Диаметр и толщина стенки: тонкостенные малые трубы удобно прессовать. Стерильность: для пищевых и фармацевтических линий стык делают гладким изнутри, без зазоров и грата. Условия монтажа: на действующем производстве огонь часто запрещён, и сварку заменяют прессом.
| Способ | Когда применяют | Разъёмность | Ограничения |
|---|---|---|---|
| Сварка TIG | ответственные и герметичные стыки, пар, агрессивные среды, пищевые и фармацевтические линии | неразъёмное | нужны аттестация сварщика, поддув корня и огневые работы |
| Сварные фитинги | повороты, переходы по диаметру, врезки в трассу | неразъёмное | каждый стык контролируют отдельно |
| Пресс-фитинги | тонкостенные трубы малых и средних диаметров, ХВС, отопление, холод, стеснённые условия | неразъёмное | ограничение по диаметру и толщине стенки; уплотнение подбирают под среду |
| Фланцы | подключение к оборудованию, арматуре и приборам | разъёмное | нужны ровные плоскости и правильная затяжка |
| Клампы | гигиеничные линии с частой мойкой и разборкой (CIP) | быстросъёмное | держит умеренные давления; уплотнение подбирают под среду |
| Резьба | малые диаметры, приборы, неответственные участки | разъёмное | задиры на нержавейке, нужен уплотнитель; на ответственных и поднадзорных системах не ставят |
Почему нержавейку варят TIG и что даёт поддув корня
Нержавейка теряет стойкость от перегрева. При сварке в зоне термического влияния хром соединяется с углеродом в карбиды, металл по границам зёрен обедняется хромом и становится уязвим к межкристаллитной коррозии. Поэтому тепловложение держат минимальным, а варит аттестованный сварщик.
TIG даёт узкий шов и точный контроль дуги. Типы и размеры таких стыков задаёт ГОСТ 14771-76 для дуговой сварки в защитном газе; ручную дуговую сварку покрытым электродом ведут по ГОСТ 5264-80. На поднадзорных системах технологию и сварщиков аттестуют по НАКС, на стыки ведут протоколы.
Поддувом корня называют подачу инертного газа с обратной стороны шва. Без него корень окисляется, темнеет и зарастает гратом. С поддувом корень остаётся гладким, а просвет трубы не сужается. Для пищевых и фармацевтических линий это обязательное условие: внутри не должно быть карманов, где копится продукт.
Пассивация восстанавливает оксидную плёнку после сварки. Сначала зачищают окалину и цветы побежалости, потом обрабатывают шов и зону вокруг кислотной пастой, промывают. Без пассивации шов остаётся уязвимым и ржавеет первым.
Если труба работает в агрессивной среде или система часто сваривается, берут низкоуглеродистые марки 304L и 316L либо стабилизированные 321 и 347. В них меньше углерода, поэтому металл меньше теряет хром.
Контроль соединений: ВИК, УЗК, РК и испытания
Сварные стыки проверяют неразрушающим контролем. ВИК проверяет швы, зазоры и смещение кромок глазами и инструментом. УЗК ищет внутренние дефекты ультразвуком по ГОСТ Р 55724-2013. РК просвечивает стык по ГОСТ 7512-82. Объём контроля задаёт проект по категории и ответственности соединения.
Затем систему испытывают на прочность и плотность по ГОСТ 32569-2013. Давление поднимают до пробного, выдерживают и оценивают падение по манометру, стыки осматривают. Обычно это гидравлическое испытание, пневматическое допускается в отдельных случаях и только по проекту.
Разъёмные соединения, прессовые, фланцевые и кламповые, проверяют на герметичность. На сварку и собранные узлы оформляют протоколы и паспорта. Как мы испытываем и контролируем соединения, разобрано на странице об испытаниях и неразрушающем контроле.
Частые вопросы
Чем варят нержавеющие трубы?
Аргонодуговой сваркой TIG с поддувом корня инертным газом. Шов получается чистым, без грата, коррозионная стойкость сохраняется.
Можно ли соединять нержавейку без сварки?
Да: пресс-фитингами, фланцами, клампами или резьбой. Способ зависит от среды, давления, диаметра и нужна ли разборка.
Что выбрать для пищевого производства?
Для разборных участков клампы, для глухих герметичных линий TIG. Оба варианта моются и подходят для гигиеничных систем.
Нужна ли пассивация после сварки?
Да, если стык работает в агрессивной или влажной среде. Пассивация снимает окалину и цветы побежалости и возвращает оксидную плёнку.
Что такое поддув корня?
Подача инертного газа с обратной стороны шва. Он защищает корень от окисления, поэтому внутри нет грата и сужения прохода.
Как проверяют сварные соединения?
Стыки осматривают (ВИК), проверяют ультразвуком (УЗК) и просвечивают (РК) в объёме по проекту. Потом систему испытывают на прочность и плотность.
Какие соединения разборные?
Фланцевые, кламповые и резьбовые. Сварка и пресс-фитинг неразъёмные: чтобы разобрать, стык режут.
Варим и монтируем нержавеющие трубопроводы для пищевых, фармацевтических и химических производств. Технологические трубопроводы ведём в одном цикле с оборудованием. Соединения испытываем и контролируем, а узлы собираем в цехе по чертежам. Если нужен расчёт по вашему объекту, пришлите чертежи и изометрию.
Другие статьи
Запросить расчёт
Пришлите проект или задание — рассчитаем стоимость и сроки. Отвечаем в течение рабочего дня.
- Технический отдел: +7 (493) 516-03-08
- Офис продаж: +7 903-889-74-55 · 9:00–17:00
- E-mail: welcome@reztsoff.ru